


Große Spritzgießmaschinen
Hersteller großer Spritzgießmaschinen
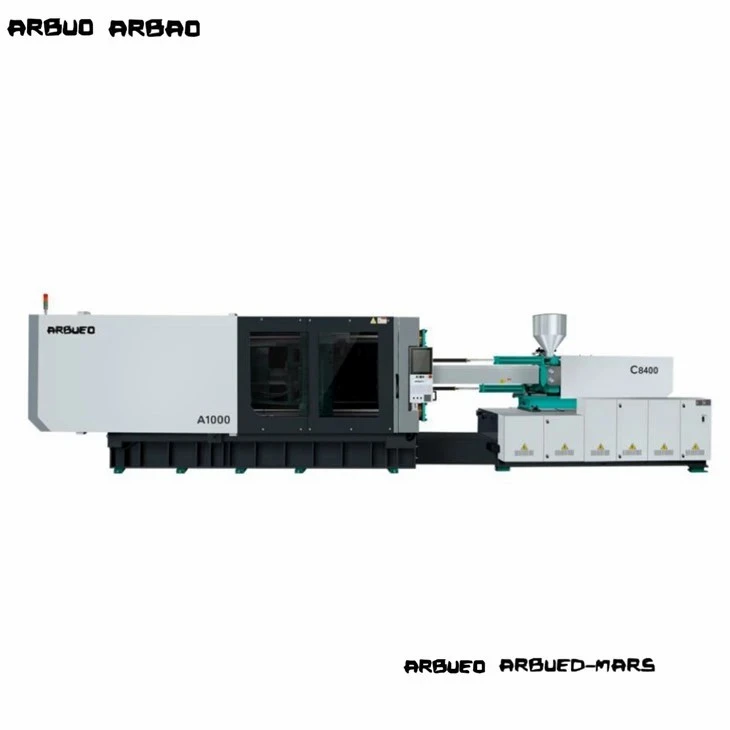
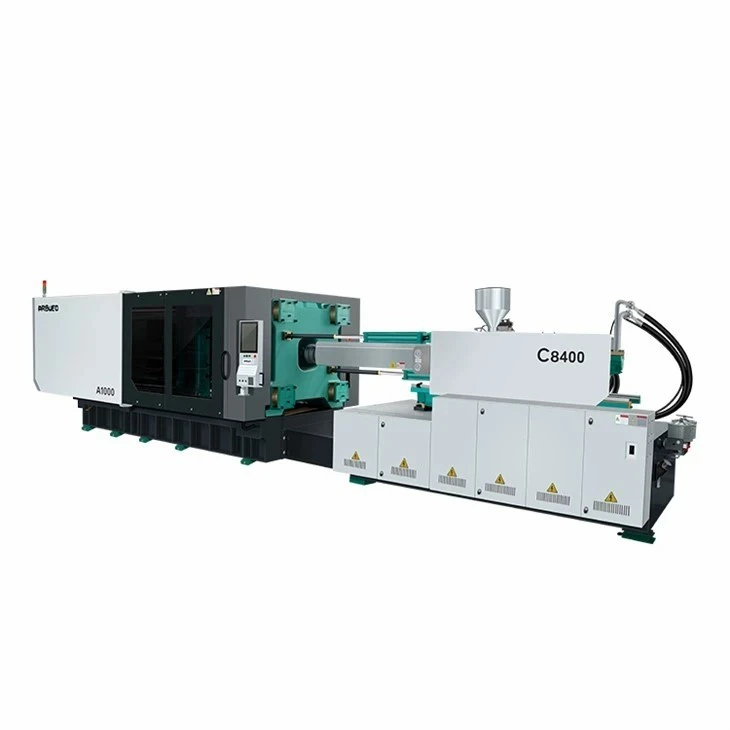
Large injection molding machines (clamping force >= 450 Tonnen / 4.500 kN) verarbeiten thermoplastische Massenkomponenten in den Bereichen Automobil, Verpackung, Logistik und Haushaltsgeräte. Der Betrieb schwerer Formen erfordert strukturelle Steifigkeit, präzise Plattenparallelität, stabile Plattenbewegung und energieeffiziente hydraulische oder hybride Antriebsarchitekturen.
In diesem Leitfaden finden Sie technische Konfigurationen, Plattenabmessungen, Holmabstände und Schusskapazitäten für unsere schweren Maschinenplattformen. Es unterstützt Werkzeugbauer, Fertigungsingenieure und Beschaffungsleiter dabei, Formabmessungen, Anforderungen an den Harzfluss und Zykluszeitziele mit den Maschinenspezifikationen in Einklang zu bringen.


Übersicht über große Spritzgießmaschinen
Spritzgießsysteme für schwere{0}Tonnagen nutzen entweder zwei-hydraulische/servoelektrische-Platten-Hybridstrukturen oder optimierte fünf{3}Punkt-Doppel-mechanische Klemmmechanismen.
Klemmarchitektur
Zwei-Plattensysteme: Nutzen Sie direkte hydraulische Verfahrzylinder für Hochgeschwindigkeitsbewegungen der Platte, kombiniert mit vier Verbindungsstangen-Sicherungsmuttern und Kurzhub-Hydraulikzylindern. Dieses Design eliminiert den Verschleiß der Kniegelenke, reduziert die Stellfläche der Maschine um 20 bis 30 % im Vergleich zu Drei-{7}Platten-Aufbauten und bietet ungehinderten Zugang von hinten für die automatische Teileentnahme.
Fünf-{0}Punkt-Kniehebelsysteme: Nutzen Sie ausgewogene mechanische Kniehebelverbindungen, die von Servo--Hydraulikeinheiten angetrieben werden. Diese Systeme sorgen für eine schnelle Plattenbewegung, eine natürliche kinetische Verzögerung vor der Formberührung und eine energieeffiziente Blockierung während der Abkühlphasen.
Injektionsarchitektur
Doppel-zylinderausgeglichene Einspritzeinheiten eliminieren Kippmomente an Linearführungen während der Hochdruckeinspritzung (bis zu 2.200 bar).
Nitrierte oder bimetallische Schnecken- und Zylinderbaugruppen verarbeiten glasfaserverstärkte Harze (PP-GF30, PA66-GF30), Strukturlegierungen und recycelte Polymere.
Servo-elektrische oder variable-Hydraulikpumpensysteme liefern eine präzise geschlossene-Geschwindigkeits- und Druckregelung und sorgen für eine Wiederholgenauigkeit der Einspritzung innerhalb von +/- 0.1 %.
Maschinensortiment
Unsere Ausrüstung mit großer -Tonnage ist je nach Schließkraft, Antriebssystem und Zielanwendungen in vier verschiedene Strukturlinien eingeteilt:
|
Serie |
Spannkraftbereich |
Klemmsystem |
Antriebstyp |
Primärer technischer Schwerpunkt |
|
HT-T-Serie |
450T - 1,000T |
5-Punkt-Umschaltung |
Servo-Hydraulik |
Allgemeine Großteile, Tiefziehbehälter, Industriekisten. |
|
HD-TP-Serie |
600T - 3,200T |
Zwei-Platte |
Servo-Hydraulik/Hybrid |
Automobilstoßstangen, Armaturenbretter, große Palettenboxen, Installationen auf engstem Raum. |
|
HS-PET-Serie |
450T - 800T |
Hochleistungsknebel.- |
Servo mit hohem-Durchfluss |
Herstellung von PET-Vorformlingen (bis zu 128 Kavitäten), spezialisierte Plastifizierungseinheiten mit hohem Drehmoment. |
|
HE-Elektroserie |
450T - 900T |
Servo-Elektrisch |
Vollelektrisch / Hybrid |
Reinraummedizinische Verpackungen, optische Lichtleiter, ultra-präzise dünnwandige-Automobilteile. |
Produktliste
HD-600TP Zweiplatten-Spritzgießmaschine
Spannkraft: 6.000 kN (600 Tonnen)
Spurstangenabstand (H x V): 920 x 850 mm
Max. Schussgewicht (PS): 2.850 g
Schraubendurchmesser: 80 / 90 / 100 mm
Hauptmerkmal: Kompakte Bauweise mit direkt-verriegelbarem Zugstangenmechanismus; beinhaltet eine proportionale Regelung mit geschlossenem-Loop für Kern-Ziehsequenzen.
HT-800T Fünf-Punkt-Kniehebelmaschine
Spannkraft: 8.000 kN (800 Tonnen)
Spurstangenabstand (H x V): 1.060 x 980 mm
Max. Schussgewicht (PS): 4.320 g
Schraubendurchmesser: 95 / 105 / 115 mm
Hauptmerkmal: Hoch-steife Kastenplatten-, die mittels Finite-Elemente-Analyse (FEA) entwickelt wurden, um die Durchbiegung der Platte bei hoher Tonnage zu minimieren.
HD-1200TP Zwei-Platten-Maschine
Spannkraft: 12.000 kN (1.200 Tonnen)
Spurstangenabstand (H x V): 1.320 x 1.200 mm
Max. Schussgewicht (PS): 7.800 g
Schraubendurchmesser: 115 / 125 / 135 mm
Hauptmerkmal: Automatisches Zurückziehen der Spurstange (oben, nicht{1}}bedienerseitig) für vereinfachtes seitliches Laden-großer Kfz-Werkzeuge.
HD-1800TP Automotive-Zwei-Platten-Maschine
Spannkraft: 18.000 kN (1.800 Tonnen)
Spurstangenabstand (H x V): 1.600 x 1.450 mm
Max. Schussgewicht (PS): 14.200 g
Schraubendurchmesser: 140 / 155 / 170 mm
Hauptmerkmal: Mehrstufige Einspritzprofilierung mit synchronisierter sequenzieller Nadelverschlusssteuerung (bis zu 16 pneumatische/hydraulische Zonen).
Schwere Industriemaschine HD-2500TP
Spannkraft: 25.000 kN (2.500 Tonnen)
Spurstangenabstand (H x V): 1.900 x 1.700 mm
Max. Schussgewicht (PS): 22.500 g
Schneckendurchmesser: 165 / 180 / 200 mm
Hauptmerkmal: Doppelte Plastifizierzylinder mit optionalem elektrischen Schneckenantrieb; ist in der Lage, kontinuierlich Polymere mit hohem -Volumen für Logistikabfallbehälter und Paletten zu schmelzen.
HD-3200TP Ultragroße Strukturmaschine
Schließkraft: 32.000 kN (3.200 Tonnen)
Schwellenabstand (H x V): 2.200 x 1.950 mm
Max. Schussgewicht (PS): 35.000 g
Schneckendurchmesser: 190 / 210 / 230 mm
Hauptmerkmal: Verstärkte Plattenstruktur mit aktiver Plattenneigungskompensation, entwickelt für Außenformteile mit mehreren -Kavitäten in der Automobilindustrie und für öffentliche Versorgungsschächte.
Wichtige technische Merkmale
Klemmstruktursteifigkeit und Finite-Elemente-Analyse (FEA)
Die Verformung der Platte bei maximaler Tonnage führt zu Gussgraten, Verschleiß der Trennlinien und einer ungleichmäßigen Wandstärke.
Die Platten verfügen über eine Kastenrahmenverstärkung, die mittels FEA entwickelt wurde, um die Schließkraft gleichmäßig über die gesamte Montagefläche der Form zu verteilen.
Die Plattenparallelität bleibt erhalten<= 0.08 mm/m under 100% clamping loads.
Verchromte Zugstangen aus hochfestem 42CrMo-Stahl werden einer Induktionshärtung und einer zerstörungsfreien Ultraschallprüfung (NDT) unterzogen, um Ermüdungsrisse unter zyklischen Belastungen zu verhindern.
Servo-Hydraulische Antriebsarchitektur
Angetrieben durch Permanentmagnet-Synchronservomotoren gekoppelt mit Innenzahnradpumpen.
Reaktionszeit für dynamische Druck- und Geschwindigkeitsanpassung:<= 30 ms.
Der Energieverbrauch wird im Vergleich zu herkömmlichen Pumpenmaschinen mit variabler Verdrängung um 30 % bis 55 % reduziert, da die Motordrehzahl während der Halte- und Abkühlphasen auf nahezu Null sinkt.
Plastifizierungssystem und Verschleißfestigkeit
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 HV).
Bimetallische Option (abrasive/korrosive Harze): Nickel{0}basierte Legierungsauskleidung im Zylinder, gepaart mit einer gesprühten Wolframcarbid--Schneckenwendelbeschichtung (Härte 60 - 65 HRC) für bis zu 30 % Glasfaserbeladung.
Die Barriereschneckengeometrie mit dispersiven und verteilenden Mischelementen gewährleistet eine thermische Homogenität der Schmelze innerhalb von +/- 1.5 °C.
Präzisionsschnittstelle für hydraulische Steuerung und Automatisierung
Proportionalventile steuern die Verzögerung beim Öffnen/Schließen der Form, den Kernzug und die Auswurfsequenzen.
Industrielle Kommunikationsnetzwerke vom Typ EtherCAT/CANbus sind direkt mit Linearwandlern verbunden (Positionsauflösung 0,01 mm).
Standardmäßige Euromap 63-/Euromap 73-Schnittstellen ermöglichen die Plug-{2}}and-{3}Play-Integration mit Robotern mit Top-{4}Einstieg, Angusspickern mit seitlichem{5}Einstieg, magnetischen Formklemmsystemen und sequentiellen Heißkanalsteuerungen.
Schließkraft, Formgröße und Schusskapazität
Um eine Form an die richtige Maschine anzupassen, müssen die projizierte Fläche, die Formhöhe, der Abstand zwischen den Verbindungsstangen und die Harzdichte bewertet werden.
Spannkraft (kN)=[Projizierte Fläche des Teil- und Angusssystems (cm2) x Durchschnittlicher Hohlraumdruck (bar)] / 100
Polymere mit hoher Viskosität (z. B. PC, PMMA, PA-GF): Erfordern durchschnittliche Hohlraumdrücke von 400 - 700 bar.
Polymere mit niedriger Viskosität (z. B. PP, PE, PS): Erfordern einen durchschnittlichen Werkzeuginnendruck von 250 - 450 bar.
Abstand zwischen den Verbindungsstangen (H x V): Die horizontalen und vertikalen Abstände zwischen den Verbindungsstangen müssen die Außenplattenabmessungen der Form überschreiten, es sei denn, die Maschine verfügt über die Möglichkeit zum Herausziehen der oberen Verbindungsstangen.
Formhöhenbereich (Min./Max): Die Gesamtstapelhöhe der Form muss strikt innerhalb der Tageslichtkapazität der Maschine liegen:
Max. Tageslicht=Max. Formhöhe + Klemmhub
Auswerferhub und -kraft: Stellen Sie sicher, dass die hydraulischen Auswerferstifte mit den Formauswerferplatten ausgerichtet sind und ausreichend Kraft aufbringen, um Tiefziehteile zu entfernen.
Um die thermische Stabilität aufrechtzuerhalten und eine Polymerzersetzung zu vermeiden:
Mindestschussmasse: Sollte 20 % der gesamten theoretischen Schusskapazität überschreiten.
Maximale Schussmasse: Sollte 80 % der gesamten theoretischen Schusskapazität nicht überschreiten (berechnet in PS-äquivalenter Dichte rho=1.05 g/cm3).
Anpassungsfaktor für die Harzdichte:
Tatsächliche Schusskapazität (Harz)=PS-Schusskapazität x (Schmelzdichte des Zielharzes / Schmelzdichte des PS)
Technische Spezifikationen
|
Parameter |
Einheit |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
Spannkraft |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
Eröffnungsstrich |
mm |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
Abstand zwischen Zugstangen-(H x V) |
mm |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
Max. Tageslicht |
mm |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
Min. / Max. Formhöhe |
mm |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
Schraubendurchmesser (B-Option) |
mm |
90 |
105 |
125 |
155 |
180 |
210 |
|
L/D-Verhältnis (B-Option) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
Injektionsvolumen |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
Schussgewicht (PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
Einspritzdruck (B-Schraube) |
Bar |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
Max. Schneckengeschwindigkeit |
U/min |
160 |
140 |
120 |
105 |
90 |
75 |
|
Auswurfkraft |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
Auswerferhub |
mm |
250 |
300 |
350 |
400 |
450 |
500 |
|
Fassungsvermögen des Öltanks |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
So wählen Sie aus
Bei der Auswahl schwerer Injektionsgeräte müssen die mechanischen, thermischen und Anlageninfrastrukturanforderungen bewertet werden. Befolgen Sie diese technische Verifizierungssequenz:
Berechnen Sie die Mindesttonnageanforderungen:
Schätzen Sie die gesamte projizierte Oberfläche (einschließlich Kaltkanäle) und multiplizieren Sie sie mit dem materialspezifischen Spitzeninnendruck.
Überprüfen Sie die physischen Werkzeugabmessungen:
Überprüfen Sie, ob die äußeren Formabmessungen durch den Abstand der Verbindungsstange verlaufen. Stellen Sie sicher, dass die Stapelhöhe zwischen den minimalen/maximalen Grenzwerten für die geschlossene Platte-liegt.
Bewerten Sie den Harz- und Plastifizierungsbedarf:
Wählen Sie Standard- oder Bimetallschnecke auf Basis abrasiver Zusätze (GF/Talk). Passen Sie das L/D-Verhältnis und die Drehmomentanforderungen an, um eine ordnungsgemäße Schmelzhomogenität ohne Abscheren der Polymerkette sicherzustellen.
Prüfen Sie die Betriebseinrichtungen und Bodenkapazitäten:
Überprüfen Sie die Leistungskapazität des Transformators für Spitzenmotor- und Heizlasten. Bewerten Sie die Tragfähigkeit des Laufkrans im Vergleich zum maximalen Gewicht der Form-/Maschinenkomponenten und prüfen Sie die Dicke der Bodenplatte, um schwere statische Lasten zu tragen.
Definieren Sie Kern-Pull- und Automatisierungsschnittstellen:
Bestimmen Sie die erforderlichen hydraulischen Kernzugkreise und wählen Sie Euromap-Schnittstellenprotokolle (Euromap 63, 73 oder 84) für die Roboterautomatisierung aus.
Anwendungen
Automobilsektor
Teile: Stoßfänger vorn und hinten, Türverkleidungsmodule, Instrumententafeln, Radlaufverkleidungen.
Harze: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF.
Technische Anforderung: Geringe Klammerauslenkung zur Verhinderung von Graten über breite Trennlinien, sequentielle Nadelverschlussintegration zur Schweißnahtliniensteuerung, Kernrückführungsfunktion für mikrozelluläres Schaumformen (Mucell-Verfahren).
Industrielle Verpackung und Logistik
Teile: Hochleistungs-Mehrwegversandkisten, landwirtschaftliche Kisten, faltbare 1.000-Liter-Behälter, Kunststoffpaletten.
Harze: Polyethylen hoher Dichte (HDPE), schlagfeste Polypropylen-Copolymere (PP{1}C).
Technische Anforderung: Hohe Plastifizierungskapazität (kg/h) für kontinuierlichen Schnelltaktbetrieb; mehr-stufige Kern-Pull-Sequenzen für komplexe Folienkerne.
Verbrauchergeräte und Umweltversorger
Teile: Außenwannen der Waschmaschine, Hauptrahmen der Klimaanlage, 120-Liter-/240-Liter-Müllbehälter, Kabelzugangskammern.
Harze: HDPE, PP, Struktur-ABS.
Technische Anforderung: Strukturelle Steifigkeit, um langen Abkühlzyklen ohne thermische Verformung standzuhalten; hydraulische Mehrpunkt-Auswurfsysteme.
Herstellung, Installation und Inbetriebnahme
Anlagenpräzisionsfertigung
Schwere Strukturen werden vor der Bearbeitung in digitalen Wärmebehandlungsöfen einem Spannungsarmglühen unterzogen.
Plattenoberflächen und Holmbohrungen werden in einer einzigen Aufspannung auf großen CNC-Bodenbohrwerken bearbeitet, um geometrische Toleranzen einzuhalten.
Qualitätskontrolle und Werksabnahmeprüfung (FAT)
Jede Maschine durchläuft vor dem Versand einen 24-{1}stündigen Trockenlauftestzyklus bei maximaler Betriebsgeschwindigkeit.
Laserinterferometer überprüfen die Ausrichtung der Platten und die Wiederholbarkeit der Bewegung. Hydraulikleitungen werden mit dem 1,5-fachen Arbeitsdruck druckgeprüft, um Undichtigkeiten zu vermeiden.
Logistik-, Installations- und Standortabnahmetests (SAT)
Logistik: Versand als modulare Unterbaugruppen (Schließeinheit, Einspritzeinheit, Hydraulikaggregat) auf flachen{1}Gestellen und offenen-Containern.
Installation: Präzisionsnivellierung mit hochbelastbaren Keilbefestigungen auf Stahlbetonböden (Mindestbetondicke: 250 - 300 mm).
Inbetriebnahme: Die Überprüfung vor Ort umfasst das Spülen der Hydraulikölreinheit (ISO 4406-Standard 16/14/11), die Kalibrierung der Heizzonen, die Ausrichtung der Zugstangenschlösser und vollständige Integrationstests mit den Werkzeugen und Automatisierungen des Kunden.
Anpassung & OEM
Wir bieten maßgeschneiderte mechanische, hydraulische und softwaretechnische Modifikationen an, um unsere großen Maschinen in spezialisierte Fertigungszellen zu integrieren:
Erweitertes Tageslicht und erhöhte Formhöhe:Plattenverlängerungen und verlängerte Verbindungsstangen für Tiefziehanwendungen (z. B. Mülleimer, tiefe Tanks).
Zugstangen-Zugsysteme:Die hydraulische Zugstangenentnahme an der oberen oder seitlichen Position ermöglicht die horizontale Beladung der Form, wenn der Freiraum des Laufkrans eingeschränkt ist.
Spezialisierte Plastifizierungseinheiten:
Bimetallfässer mit hohem Verschleiß-für die Beladung von bis zu 50 % Glasfasern oder mineralischen Füllstoffen.
Korrosionsbeständige Schrauben (Inconel oder verchromter Stahl) zur Verarbeitung von PVC und flammhemmenden Polymeren.
Belüftete Fässer zur Verarbeitung hygroskopischer Harze ohne Vortrocknung.
Multi-Material/Co-Injektions-Upgrades:Modulare Sekundärspritzeinheiten (Huckepack, L-Form oder vertikale Anordnung) mit integrierter Drehtischsteuerung für das Mehrspritzgießen.
Verwandte Maschinen
Zur Unterstützung spezieller Verarbeitungsanforderungen bieten wir ergänzende Maschinenplattformen an:
Alle-Elektrische Spritzgießmaschinen (100T - 450T):
Ultra-präzise, reinraumtaugliche-Systeme für medizinische und optische Komponenten ohne Ölkontaminationsrisiko.
Mehrfarben-/Mehrkomponenten-Maschinen (150T - 1,600T):
Integrierte Drehtische oder Indexplatten für Automobilbeleuchtung aus mehreren Materialien und Soft-Grip-Dichtungen.
PET-Preform-Systeme (250T - 800T):
Speziell-gebaute Hochgeschwindigkeitsplattformen, ausgestattet mit Hochdrehmoment-Plastifiziereinheiten, gekühlter Plattentechnologie und spezieller Nachkühlautomatisierung.
Hilfsausrüstung und Automatisierung:
Servoroboter, zentralisierte Materialfördersysteme, gravimetrische Mischer und Formtemperaturregler, die für einen hohen Harzdurchsatz kalibriert sind.
FAQ
Wir sind professionelle Hersteller und Zulieferer großer Spritzgießmaschinen in China, die auf die Bereitstellung hochwertiger, maßgeschneiderter Dienstleistungen spezialisiert sind. Wir heißen Sie herzlich willkommen, hier in unserer Fabrik große Spritzgießmaschinen im Großhandel zu verkaufen. Für eine Preisberatung kontaktieren Sie uns.