


Servo-Spritzgießmaschinen
↵
Hersteller von Servospritzgießmaschinen
Bei der Auswahl hydraulischer Spritzgussanlagen für die Fertigung mittlerer{0}}bis-hoher-Stückzahlen müssen Energiekosten, Präzision, Zykluszeiten und Maschinenlebensdauer in Einklang gebracht werden. Moderne Servohydrauliktechnologie eliminiert die thermischen und elektrischen Ineffizienzen herkömmlicher Pumpensysteme mit fester Verdrängung und sorgt gleichzeitig für die Klemmstabilität und das hohe Drehmoment, die für technische Harze erforderlich sind.
In diesem technischen Leitfaden werden Leistungsspezifikationen, hydraulische Konfigurationen, Größenformeln und mechanische Optionen für Ingenieurteams, Beschaffungsmanager und Werksbetriebsleiter beschrieben, die Servospritzgussmaschinen für den industriellen Maßstab-oder die Modernisierung von Anlagen bewerten.


Übersicht über Servospritzgießmaschinen
Eine Servospritzgießmaschine nutzt ein dynamisches Servomotorsystem mit geschlossenem Regelkreis, um interne Pumpen mit variabler Verdrängung oder festem{2}Getriebe anzutreiben. Im Gegensatz zu herkömmlichen hydraulischen Maschinen, bei denen Induktionsmotoren unabhängig von der Prozessphase kontinuierlich mit Nenndrehzahl laufen, moduliert ein servogesteuertes System die Motorgeschwindigkeit und das Drehmoment sofort basierend auf den Druck- und Durchflussanforderungen in Echtzeit.
Während Nicht-Aktionsphasen-wie Abkühlen, Werkzeugpause oder Roboterauswurf- fällt der Servomotor auf nahezu -Null U/min ab. Diese betriebliche Verlagerung bringt drei wesentliche Vorteile mit sich:
Energieeinsparungen:Reduziert den hydraulischen Stromverbrauch im Vergleich zu Standardsystemen mit fester -Verdrängung um 30 % bis 70 %.
Wärmemanagement:Minimiert die Reibungserwärmung der Hydraulikflüssigkeit, reduziert den Wasserbedarf des Ölkühlers und verlängert die Öllebensdauer.
Wiederholbarkeit:Hält Reaktionszeiten unter 50 ms für die geschlossene -Regelung des Einspritzdrucks und der Position und sorgt so für geringere Schwankungen des Schussgewichts von Schuss zu -.
Maschinenkonfigurationen
EINSPRITZEINHEIT:
Servomotor und Antrieb
Nitrierte Schnecke und Zylinder
Linearführungsschienenwagen
SPANNEINHEIT:
Double-Kinematik umschalten
Gussstahlplatte (FEA-optimiert)
Automatische hydraulische Matrize-Höhenverstellung
SERVO-HYDRAULIKANTRIEBSPAKET:
Permanentmagnet-AC-Servomotor
Innenzahnradpumpe
High-Response-Controller
Fünf-{0}Punkt-Doppel--Kniehebelsystem: Optimiert den mechanischen Vorteil und bietet eine schnelle Plattenbewegung bei niedrigem Druck und eine hohe mechanische Verriegelungskraft beim endgültigen Schließen.
FEA-optimierte Platten aus duktilem Gusseisen: Platten aus Sphäroguss, die mit Strukturrippen mit geringer-Durchbiegung konstruiert sind, um eine gleichmäßige Spanndruckverteilung über die Formfläche zu gewährleisten.
Automatisches Schmiersystem: Zentralisierte volumetrische Fettverteilung, die dosiertes Schmiermittel an die Buchsen der Zugstange und die Gelenkbolzen liefert und so den Bolzenverschleiß und die Partikelverschmutzung reduziert.
Hydraulische Werkzeug--Höhenverstellung: Zahnradgetriebene Plattenhöhenverstellung mit digitaler Encoder-Überwachung für schnelle Änderungen der Formeinstellungen.
Ausgeglichener Doppelzylinderschlitten: Zwei hydraulische Betätigungszylinder üben beim Einspritzen ausgeglichene Axialkräfte auf den Schneckenschlitten aus, um eine Fehlausrichtung und Neigung der Düse zu verhindern.
Bimetallische/nitrierte Schnecke und Zylinder: Standardzylinder aus nitriertem Stahl SACM 645 mit Optionen für Wolframkarbid-Bimetallauskleidungen für glasgefüllte technische Harze.
Bewegung der linearen Führungsschiene: Reibungsarme lineare Führungsschienen am Injektionsschlitten reduzieren den mechanischen Schlupf bei Mikrodosierung und Hochgeschwindigkeits-Injektionsbewegungen.
Produktliste
Modell: A100 Kompakt
Spannkraft: 1.000 kN
Spurstangenabstand (H x V): 360 x 360 mm
Injektionskapazität (PS): 145 g
Maximaler Systemdruck: 17,5 MPa
Zielanwendung: Kleine Präzisionselektronik, Steckverbinder, Unterbaugruppen
Modell: A170 Standard
Spannkraft: 1.700 kN
Spurstangenabstand (H x V): 460 x 460 mm
Injektionskapazität (PS): 280 g
Maximaler Systemdruck: 17,5 MPa
Zielanwendung: Technische Komponenten, medizinische Gehäuse, Kappen
Modell: A230 Universal
Spannkraft: 2.300 kN
Spurstangenabstand (H x V): 530 x 530 mm
Injektionskapazität (PS): 450 g
Maximaler Systemdruck: 17,5 MPa
Zielanwendung: Haushaltsgeräteteile, Konsumgüter, Umspritzen
Modell: A290 Heavy-Duty
Spannkraft: 2.900 kN
Spurstangenabstand (H x V): 620 x 620 mm
Injektionskapazität (PS): 720 g
Maximaler Systemdruck: 17,5 MPa
Zielanwendung: Kfz-Innenverkleidung, industrielle Rohrverbindungen
Modell: A390 High-Volumen
Spannkraft: 3.900 kN
Spurstangenabstand (H x V): 710 x 710 mm
Einspritzleistung (PS): 1.250 g
Maximaler Systemdruck: 17,5 MPa
Zielanwendung: Tiefziehbehälter, große Gehäuse, Automobilabdeckungen
Modell: A550 Industrial
Spannkraft: 5.500 kN
Spurstangenabstand (H x V): 830 x 830 mm
Injektionskapazität (PS): 2.100 g
Maximaler Systemdruck: 17,5 MPa
Zielanwendung: Große Strukturplatten, Kisten, Automobilkomponenten mit mehreren Hohlräumen
Wichtige technische Merkmale
Geschlossene-BUS-Steuerungsarchitektur mit geschlossenem Regelkreis:
Die Controller-{0}}zu---Servokommunikation nutzt EtherCAT- oder CANopen-Protokolle und hält die Reaktionszyklen des Regelkreises unter 1 ms.
Hochpräzise-Linearwandler:
Absolute optische/resistive Positionsgeber mit einer Auflösung von 0,01 mm, installiert auf Spann-, Einspritz- und Auswerferachsen zur Positionsrückmeldung.
PID-Zylindertemperaturzonen:
Die Mehrzonen-SSR-Heizungssteuerung (Solid State Relay) mit PID-Selbstoptimierungsalgorithmen hält die Toleranzen der Zylinderzonen innerhalb von +/- 1 Grad C.
Niederdruck-Schimmelschutz:
Variable Druck- und Geschwindigkeitseinstellungen überwachen das Schließen der Form; Empfindliche Drehmomenterkennungsalgorithmen lösen bei Widerstand eine sofortige Formumkehr aus.
Kernzug- und Abschraubschnittstellen:
Integrierte programmierbare hydraulische Kernziehsequenzen (2-Kreis-Standard) mit Optionen für hydraulische Ausschraubmotoren.
Servohydrauliksystem und Energiemanagement
DYNAMISCHE REGELREGELFOLGE:
System Controller ->Sendet digitale Geschwindigkeits-/Druckbefehle an den Servoantrieb
Servo Drive ->Steuert den Permanentmagnet-AC-Servomotor
AC Servo Motor ->Treibt die Innenzahnradpumpe an
Internal Gear Pump ->Treibt hydraulische Aktuatoren an
Pressure Transducer ->Sendet Echtzeit-Druck-/Durchfluss-Feedback an den Systemcontroller
Systemarchitektur
Die Antriebseinheit kombiniert einen Permanentmagnet-Synchronmotor (PMSM) mit einer geräuscharmen Innenzahnradpumpe. Der Systemdruck wird kontinuierlich über einen digitalen Wandler überwacht, der direkt am Pumpenauslassverteiler montiert ist.
Dynamischer Regelkreis
Die Maschinensteuerung berechnet den erforderlichen Durchfluss (Q) und Druck (P) für die jeweilige Maschinenphase (z. B. Nachdruck, Plastifizierung oder Plattenbewegung).
Die Signale werden über einen digitalen Feldbus an den Servoantrieb gesendet.
Der Servoantrieb passt die Motorgeschwindigkeit (n) an, um den Durchfluss zu regulieren, und passt das Motordrehmoment (tau) an, um den Systemdruck zu regulieren.
Die Frequenz der Druckrückkopplungsschleife arbeitet bei 2 kHz, wodurch die Motordrehzahl beim Halten des Drucks oder beim Abkühlen auf Standby-Niveau sofort reduziert wird, wodurch Energieverschwendung durch Überdruckventile verhindert wird.
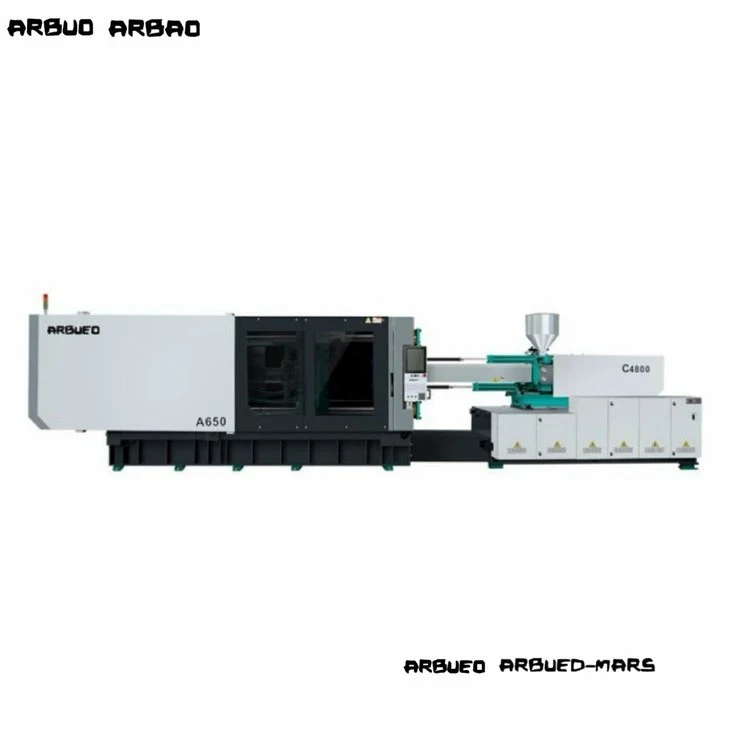
Servo vs. konventionelle Hydraulik
Konventionell: AC-Induktionsmotor (konstante Geschwindigkeit)
Servohydraulik: Permanentmagnet-Servomotor (variable Geschwindigkeit)
Auswirkung: Eliminiert den Stromverbrauch, wenn die Maschine im Leerlauf ist.
Konventionell: Baseline (100 %)
Servohydraulik: 30 % bis 70 % Untersetzung
Auswirkung: Geringere Betriebskosten pro Schuss.
Konventionell: Hoch (Überdruckventil-Bypass erzeugt Wärme)
Servohydraulik: Niedrig (liefert nur die erforderliche Ölmenge)
Auswirkung: Reduziert die Belastung des Kühlers und verzögert die Öloxidation.
Konventionell: Baseline (100 %)
Servohydraulik: 50 % bis 70 % Untersetzung
Auswirkung: Senkt die Anforderungen an die Versorgungseinrichtungen.
Konventionell: +/- 0.5 % bis +/- 0.8 %
Servohydraulik: +/- 0.1 % bis +/- 0.3 %
Auswirkung: Reduziert die Ausschussquote bei Konstruktionsteilen mit engen -Toleranzen.
Konventionell: 100 ms bis 150 ms
Servohydraulik: Unter 40 ms
Auswirkung: Schnellere Zyklusinitiierung und Druckstufensteuerung.
Konventionell: 75 dBA bis 85 dBA
Servohydraulik: Unter 70 dBA
Auswirkung: Verbessert die Einhaltung der Umweltsicherheit in der Werkstatt.
Technische Spezifikationen
Allgemeine mechanische Parameter (Vertreterplattform A290)
Spanneinheit:
Spannkraft: 2.900 kN
Öffnungshub: 580 mm
Abstand zwischen den Verbindungsstangen (H x V): 620 mm x 620 mm
Max. Formhöhe: 650 mm
Min. Formhöhe: 220 mm
Auswerferhub: 160 mm
Auswurfkraft: 77 kN
Einspritzeinheit (Schneckengröße B):
Schraubendurchmesser: 55 mm
L/D-Verhältnis: 20:1
Theoretisches Injektionsvolumen: 522 cm3
Schussgewicht (PS): 475 g
Injektionsrate: 210 cm3/Sek
Max. Einspritzdruck: 178 MPa
Schneckengeschwindigkeit (maximal): 0 bis 190 U/min
Antrieb / Hydraulik / Elektrik:
Systemdruck: 17,5 MPa
Servomotorleistung: 37 kW
Heizbandkapazität: 16,5 kW
Fassungsvermögen des Öltanks: 380 l
Maschinenabmessungen (L x B x H): 6,2 m x 1,6 m x 2,1 m
Trockengewicht der Maschine: 9,2 Tonnen
So wählen Sie aus
Schritt 1: Berechnung der Spannkraft
Schritt 2: Überprüfung der Schussgröße und des Volumens
Schritt 3: Maßhaltigkeitsprüfung (Ankerbalken und Tageslicht)
Schritt 4: Einspritzdruckanalyse
Schritt 5: Bewertung der Plastifizierungsrate
Schritt 6: Konfiguration der Hilfs- und Kernhydraulikkreise
Bestimmen Sie die erforderliche Spannkraft auf der Grundlage der gesamten projizierten Fläche des Teils plus Angusssystem, multipliziert mit dem spezifischen Hohlraumdruck des Polymers:
Spannkraft (kN)=[Projizierte Fläche (cm2) x Hohlraumdruck (bar) / 100] x Sicherheitsfaktor (1,1 bis 1,2)
Referenzhohlraumdrücke:
Polyolefin (PE/PP): 300 bis 450 bar
Technische Harze (PC, ABS, PA): 500 bis 800 bar
Dünnwandige Verpackung: 800 bis 1100 bar
Passen Sie die Teilemasse an die Einspritzkapazität der Maschine an. Wählen Sie eine Schneckengröße, bei der das erforderliche Schussvolumen (Teil + Läufer) 30 % bis 80 % der maximalen Schusskapazität des Laufs verbraucht:
Weniger als 20 % Fasskapazität: Risiko einer Harzverschlechterung durch übermäßige Verweilzeit im erhitzten Fass.
Mehr als 80 % Laufkapazität: Begrenzt die Plastifizierungskonsistenz und verringert die thermische Gleichmäßigkeit von Schuss-zu-Schuss.
Stellen Sie sicher, dass Breite und Höhe der Form innerhalb des horizontalen und vertikalen lichten Abstands der Verbindungsstange (H x V) passen.
Stellen Sie sicher, dass die Mindest- und Höchstmaße der Formhöhe der Formdicke entsprechen.
Stellen Sie sicher, dass der minimale Öffnungshub ausreichend Platz bietet, um Teile während der Extraktion des Roboter-Endarmwerkzeugs (EOAT) freizugeben.
Herstellung und Qualitätskontrolle
Präzision der Plattenbearbeitung:Die Bearbeitungsplatten werden auf horizontalen 5-Achsen-CNC-Portalbearbeitungszentren bearbeitet, um koplanare Toleranzen innerhalb von 0,05 mm über die Montageflächen hinweg sicherzustellen.
Stressabbau und Wärmebehandlung:Maschinenrahmen und Gussplatten werden einem thermischen Entspannungsglühen unterzogen, um strukturelle Verformungen unter kontinuierlichen Nennspannlasten zu verhindern.
Prüfung des Hydrauliksystems:Hydraulikblöcke werden einer Ultraschallreinigung unterzogen; Systeme werden unter dem 1,25-fachen maximalen Arbeitsdruck getestet, um die Integrität der Dichtung und den Bypass ohne interne Leckage zu überprüfen.
Ausrichtung im Trockenlauf:Jede fertiggestellte Maschine wird vor dem Versand einem obligatorischen 48-{1}stündigen, kontinuierlichen Trockenlauftest- unterzogen, bei dem die thermischen Signaturen der Bewegung, das Dehnungsgleichgewicht der Holme und die Geräuschgrenzwerte überprüft werden.
Einhaltung von Qualitätsstandards:Hergestellt unter ISO 9001-Qualitätsmanagementsystemen; CE-Konformität geprüft für mechanische Schutzverriegelungen, elektrische Sicherheit (EN 60204-1) und hydraulische Sicherheitsstandards.

Automobilkomponenten
Zielteile: Türverkleidungen, HVAC-Lamellen, Motorabdeckungen
Anforderungen: Hohe strukturelle Festigkeit, geringe Einfallstellen, Dimensionskonsistenz über alle Umgebungstemperaturbereiche hinweg.
Harze: PP + 30 % Glasfaser, ABS/PC-Legierungen, PA66.
Hauptmerkmal der Maschine: Mehrstufiges Einspritzgeschwindigkeitsprofil und Kernzugoptionen für komplexe Formschieber.
Elektrik und Elektronik
Zielteile: Relaisgehäuse, Klemmenblöcke, Präzisionsrahmen
Anforderungen: Enge Toleranzen, kein Grat an den Trennfugen, präzise Stiftbetätigung.
Harze: PBT, LCP, flammhemmendes ABS, Polycarbonat.
Hauptmerkmal der Maschine: Hoch-ansprechende geschlossene-Einspritzdruckregelung, um eine Über-Ansammlung von Mikro-strukturen zu verhindern.
Industrie- und Bauprodukte
Zielteile: Rohrverbindungen, Ventile, Kabelverschraubungen
Anforderungen: Tiefzieh-Einspritzfähigkeit, hohe Schmelzeabgabe, dickwandige Teilepackung ohne Hohlraumbildung.
Harze: Hart-PVC, HDPE, PPR.
Hauptmerkmal der Maschine: Hydraulische Plastifizierungsmotoren mit hohem Drehmoment, gepaart mit optimierten Bimetallschneckenprofilen mit hohem Verschleiß.
Spezialisierte Schnecken- und Zylinderbaugruppen:
UPVC-Schrauben mit hoher -Verchromung und speziellem Spitzendesign.
Korrosionsbeständige-vollständige-Bimetallfässer für die Fluorpolymerverarbeitung.
Mischkopfgeometrien (Maddock / Mischstifte) zur Masterbatch-Dispergierung.
Hydraulische Modifikationen:
Speicher-unterstützte Hochgeschwindigkeits-Injektionssysteme für dünnwandige-Anwendungen.
Unabhängige Doppelpumpen-Hydraulikanordnungen für gleichzeitige Klammerbewegung und Plastifizierung (parallele Rückgewinnung).
Hydraulikspeicher für schnelle Reaktion auf die Einspritzgeschwindigkeit.
Automatisierungs- und Schnittstellenoptionen:
Roboterautomatisierungsschnittstellen EUROMAP 63 oder SPI.
EUROMAP 73 / ANSI B11.20 Sicherheitsschnittstellenprotokolle für die Roboterintegration.
Integration des Heißkanalreglers direkt in den HMI-Bildschirm der Maschine.

Verwandte Maschinen
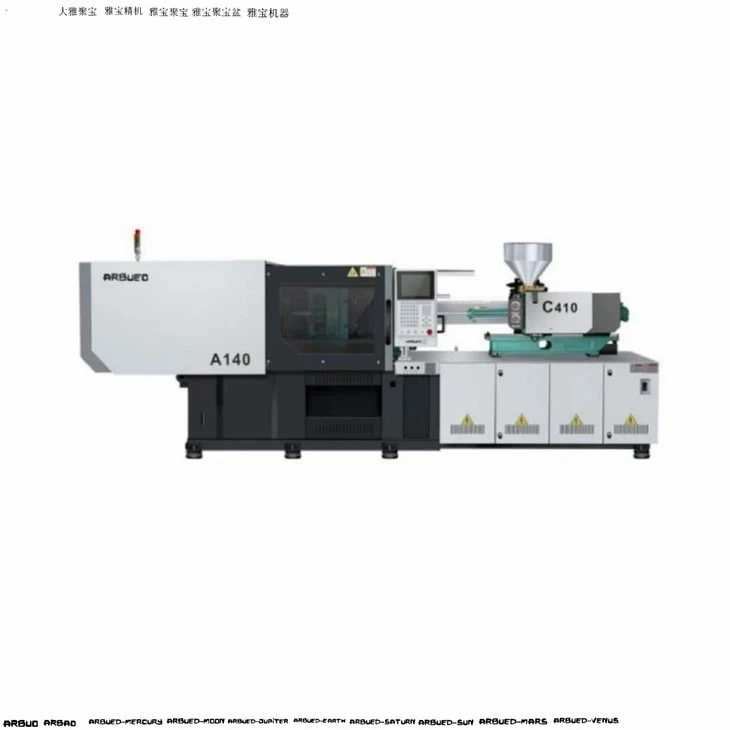
Hochgeschwindigkeits-Servospritzgießmaschinen: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s) und schnelle Kniehebelkinematik.
Zwei-Plattenservo-Spritzgießmaschinen:Entwickelt für große Strukturteile (800T bis 3500T) und bietet eine kleinere Stellfläche, einen längeren Öffnungshub und eine direkte hydraulische Klemmung.
Maschinen mit mehreren-Materialien/zwei-Farben:Ausgestattet mit zwei Einspritzeinheiten (L-Form, Parallel- oder Huckepack-Aufbau) und integrierten Drehtischen für das Mehrspritzgießen.
Vertikale Servo-Spritzgießmaschinen:Vertikale Spann- und vertikale Einspritzkonstruktionen, optimiert für manuelle oder automatisierte Umspritzvorgänge.
FAQ

Fordern Sie ein Angebot an
Benötigen Sie Hilfe bei der Auswahl der richtigen Spannkraft, Schraubengröße oder Hilfsschnittstelle für Ihre Formlinie? Geben Sie unten Ihre Produktionsspezifikationen ein, um ein detailliertes technisches Angebot, eine Maschinenlayoutzeichnung und ein Angebot zu erhalten.
Abmessungen des Zielteils (L x B x H mm):
Art und Qualität des Kunststoffharzes:
Teilegewicht (g) und Anzahl der Hohlräume:
Geschätzte/erforderliche Zykluszeit (Sek.):
Anlagenspannungsstandard (z. B. 480 V 3 PH 60 Hz / 400 V 3 PH 50 Hz):
Ingenieure des technischen Supports stehen zur Verfügung, um vor der Auftragserteilung eine Validierung des Formlayouts und Berechnungen der Spannkraft durchzuführen.
Wir sind professionelle Hersteller und Zulieferer von Servospritzgießmaschinen in China, die auf die Bereitstellung hochwertiger, maßgeschneiderter Dienstleistungen spezialisiert sind. Wir heißen Sie herzlich willkommen, hier in unserer Fabrik Servo-Spritzgießmaschinen im Großhandel zu verkaufen. Für eine Preisberatung kontaktieren Sie uns.