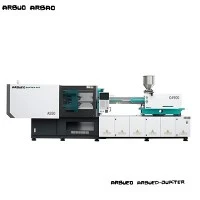
Hochgeschwindigkeits-Servospritzgießmaschine
Diese Hochgeschwindigkeits-Servospritzgießmaschine kombiniert eine speicherunterstützte Einspritzeinheit mit einem schnell reagierenden Servosystem mit geschlossenem Regelkreis. Das System wurde für dünnwandige Verpackungen, medizinische Verbrauchsmaterialien und schnell{6}zyklische Industrieteile entwickelt und erreicht Einspritzgeschwindigkeiten von bis zu 500 mm/s und Trockenzykluszeiten von weniger als 1,5 Sekunden.
Durch die Integration einer Doppelpumpen-Hydraulikanordnung mit einer starren Fünf-{1}Punkt-Kniehebelspanneinheit sorgt die Plattform für eine stabile Spurstangenparallelität (innerhalb von 0,05 mm) bei kontinuierlichem Volllastbetrieb. Der energieeffiziente Servoantrieb reduziert den Stromverbrauch um 30 % bis 70 % im Vergleich zu Standard-Hydrauliksystemen und sorgt für eine präzise Wiederholgenauigkeit von Schuss zu Schuss (+/{12}%) bei Produktionsläufen mit mehreren Kavitäten.
Wichtige Spezifikationen
|
Parameter |
Metrische Einheit |
Imperiale Einheit |
Standardbereich/Wert |
|
Spannkraft |
kN/Tonne |
US-Tonne |
1.800 - 4.500 kN (200 - 500 Tonnen) |
|
Tie-Stababstand (H x V) |
mm |
Zoll |
560 x 560 bis 820 x 820 mm |
|
Plattenabmessungen (H x V) |
mm |
Zoll |
830 x 830 bis 1.200 x 1.200 mm |
|
Max. Formhöhe |
mm |
Zoll |
550 - 780 mm |
|
Min. Formhöhe |
mm |
Zoll |
200 - 350 mm |
|
Auswerferhub |
mm |
Zoll |
140 - 220 mm |
|
Einspritzgeschwindigkeit |
mm/s |
in/s |
300 - 500 mm/s (Akku unterstützt) |
|
Einspritzdruck |
bar / MPa |
psi |
1,800 - 2,400 bar (180 - 240 MPa) |
|
Optionen für Schraubendurchmesser |
mm |
Zoll |
35 / 40 / 45 / 50 mm |
|
Schrauben-L/D-Verhältnis |
L/D |
L/D |
22:1 - 24:1 |
|
Theoretisches Schussvolumen |
cm3 |
oz |
180 - 680 cm3 |
|
Trockenzykluszeit |
Sek |
Sek |
1.2 - 1.8 s (abhängig von der Framegröße) |
|
Servomotorleistung |
kW |
PS |
30 - 75 kW |
Hauptmerkmale
Hochleistungs-Servo-Hydraulikantrieb:Permanentmagnet-Synchronmotoren gepaart mit Innenzahnradpumpen ermöglichen Reaktionszeiten von 30 ms von Null bis zum maximalen Durchfluss.
Nitrid-Gehärtete Bimetallschraube und Zylinder:Standardstahl SACM 645 mit Bimetallauskleidung bietet Beständigkeit gegen abrasive Füllstoffe (bis zu 30 % Glasfaser) und korrosive Harze.
Einspritzkreislauf des Stickstoffspeichers:Spezielle Hydraulikspeicher sorgen für Spitzendurchflussraten während der Einspritzphase und ermöglichen so eine ultraschnelle Füllung des Hohlraums, ohne die Hauptpumpen zu überlasten.
Plattenstruktur mit hoher-Steifigkeit:Finite-Elemente-Analyse (FEA)-optimierte kastenförmige Aufspannplatten-minimieren die Durchbiegung der Aufspannplatte unter dem Schließdruck und verhindern so Formgrate und Trennlinienverschleiß.
Geschlossene-Temperatur- und Druckregelung:Die Mehrzonen-PID-Zylinderheizung kombiniert mit linearem Wandler-Feedback zu Klemm-, Einspritz- und Auswurfpositionen gewährleistet eine Betriebsgenauigkeit von +/- 0.1 mm.
Zentralisierte automatische Ölschmierung:Mikroprozessorgesteuerte volumetrische Zahnradpumpen liefern dosierte Schmierung, um Stifte und Buchsen basierend auf der Hubzahl zu bewegen, und verhindern so lokalen Verschleiß.
Funktionsprinzip/Maschinenkonfiguration
[Servo Motor + Gear Pump] ---> [Hydraulic Accumulator] --->[Hochgeschwindigkeits-Einspritzeinheit]
|
v
[Form geschlossen und verriegelt]<--- [5-Point Toggle Clamp] <--- [Multi-Cavity Mold Cavity]
Spanneinheit:Ein hochfester mechanischer 5{3}Punkt-Kippmechanismus erzeugt strukturelle Klemmkraft. Lineare optische Encoder liefern eine Positionsrückmeldung zur Regulierung der Hochgeschwindigkeitsschließung, der Formschutzzonen und der endgültigen Hochdruckverriegelung.
Einspritzeinheit:Eine Doppelzylinder-Einspritzstruktur sorgt während der Beschleunigung für ausgeglichene Axialkräfte auf die Schneckenwelle. Der Stickstoffspeicher entlädt sich während der Füllphase in die Einspritzleitung und erreicht dabei hohe Spitzengeschwindigkeiten.
Hydraulik- und Servokreis:Das System misst den Öldruck über Druckwandler und die Position über lineare Skalen. Die Hauptsteuerung passt die Motordrehzahl alle 0,5 ms über einen Hochfrequenzumrichter an und passt so den Druck- und Durchflussbedarf in Echtzeit an.
Produkt-Spezifische technische Vorteile
Dynamische Reaktion und Geschwindigkeitskontrolle
Standardhydraulikmaschinen haben aufgrund der Pumpendurchflussgrenzen Schwierigkeiten, Geschwindigkeiten über 150 mm/s zu erreichen. Diese Maschine verwendet ein Proportional-Wegeventil mit hohem Durchfluss, das mit einem Speicherkreislauf gekoppelt ist und die Einspritzschnecke innerhalb von 25 ms auf 450+ mm/s beschleunigt. Dieses schnelle Füllen verhindert ein vorzeitiges Einfrieren in dünnen Wandabschnitten unter 0,4 mm.
Wärme- und Dimensionskonsistenz
Direkt-Servomotoren machen eine kontinuierliche hydraulische Bypass-Erwärmung überflüssig. Die Öltemperaturen bleiben unter 45 Grad C, ohne dass große Kühlwassermengen erforderlich sind. Eine geringere thermische Drift führt direkt zu einer Kontrolle der Schmelzdichte und hält die Gewichtsschwankung einzelner Teile innerhalb einer Toleranz von +/- 0.2 % über 24-stündige kontinuierliche Produktionszyklen.
Plattenparallelität und Formschutz
Schwere Plattenstrukturen, die durch lineare Führungslager (optional) oder gehärtete Rahmenführungen geführt werden, sorgen für eine parallele Ausrichtung zwischen beweglichen und stationären Platten. Das dynamische Überwachungssystem für den Formschutz prüft Drehmomentschwankungen während des Niederdruck-Schließsegments und unterbricht den Hub innerhalb von 10 ms, wenn Fremdkörper oder festsitzende Teile erkannt werden.
Typische Anwendungen
Verpackungen und Behälter
Dünnwandige Lebensmittelbehälter: 500-ml- bis 1.000-ml-PP-Becher, Eisbecher und Feinkostdeckel (Wandstärke: 0,35 mm - 0.6 mm).
Verschlüsse und Kappen: Getränkeverschlüsse mit hohem Hohlraum, Flip-{1}Spenderverschlüsse und Originalitätsbänder-, die schnelle Zykluszeiten von unter 3,5 Sekunden erfordern.
Medizinische Verbrauchsmaterialien
Labor- und Diagnoseartikel: Pipettenspitzen, Petrischalen, Zentrifugenröhrchen und Testküvetten, geformt in Reinraumumgebungen der ISO-Klasse 7/8.
Spritzenzylinder und -naben: Formen mit mehreren Kavitäten, die keine Grate und enge Maßtoleranzen für eine leckagefreie Montage erfordern.
Technische und elektronische Teile
Leichte -Führungsplatten und Steckverbinder: Elektronische Steckverbinder und optische Komponenten mit feinem Rasterabstand-, die einen hohen Einspritzdruck erfordern, um Einfallstellen und innere Spannungen zu vermeiden.
Materialkompatibilität
|
Harztyp |
Beispiel für Materialqualität |
Verarbeitungstemp. Reichweite |
Wichtige Überlegungen |
|
PP (Polypropylen) |
Hoher MFI (30–100 g/10 Min.) |
190 - 240 Grad C |
Erfordert eine hohe Geschwindigkeit, um dünne Wände zu füllen; minimale Haltezeit erforderlich. |
|
PS / HIPS |
Spritzgussqualität |
180 - 230 Grad C |
Hohe Klarheit; empfindlich gegenüber Scherbeanspruchung; präziser Gegendruck erforderlich. |
|
HAUSTIER |
Verpackungs-/Preform-Qualität |
260 - 290 Grad C |
Antrieb mit hohem Drehmoment erforderlich; Optimierte L/D-Schraube zur Verhinderung der Ansammlung von Acetaldehyd (AA). |
|
PC/ABS |
Technische Mischungen |
240 - 280 Grad C |
Erfordert einen hohen Einspritzdruck und eine präzise Steuerung der Formtemperatur, um Spannungsrisse zu verhindern. |
|
HDPE |
Starre Verpackungssorte |
200 - 250 Grad C |
Material mit hoher Schrumpfung; Genaue Haltedruckprofile sind unerlässlich, um Verformungen zu verhindern. |
So wählen Sie / Konfigurationsoptionen aus
Um die Maschinenkapazität an Ihre Produktionsanforderungen anzupassen, bewerten Sie diese Kernparameter:
Berechnung der Spannkraft
Berechnen Sie die projizierte Gesamtfläche einschließlich Läufer:
Erforderliche Kraft (kN)=Projizierte Gesamtfläche (cm2) x Hohlraumdruck (bar) / 100
Dünnwandige Verpackung: Erfordert hohe Hohlraumdrücke (600 - 800 bar).
Standardteile: Erfordert niedrigere Forminnendrücke (300 - 500 bar).
Schussgröße und Schraubenauswahl
Screw A (Small): Highest pressure capability (>2.200 bar); Ideal für dünnwandige technische Harze.
Schraube B (Standard): Ausgeglichenes Volumen und Druck für allgemeine Verpackungen und medizinische Anwendungen.
Schraube C (groß): Höhere volumetrische Kapazität; Empfohlen für Polyolefine mit niedrigeren Druckgrenzen.
Ab Werk konfigurierbare Pakete
Hochgeschwindigkeits-Verpackungspaket: Beinhaltet Speichererweiterung, pneumatische Kernzüge, Luftblasventile und synchronisiertes Auswerfen beim Öffnen der Form.
Reinraum-/Medizinpaket: Verchromte Verbindungsstangen, nicht{{1}lackierte vernickelte-Platten, lebensmitteltaugliches NSF-H1-Hydrauliköl und integrierte HEPA-Filterhaube.
Schleifharzpaket: Vollständig gehärteter Bimetallzylinder, mit Karbid-beschichtete Schneckenwendelspitzen und hochbelastbare{1}Antriebskupplungen.
Herstellung und Qualitätskontrolle
[Raw Castings Inspection] ---> [5-Axis Machining Center] --->[CMM & Laserinterferometrie]
|
v
[72-Stunden-Lasttest]<--- [Dry Cycle Calibration] <--- [Assembly & Wiring]
Bearbeitungsgenauigkeit:Die Montageflächen der Platten und die Führungslöcher der Verbindungsstangen werden in einer einzigen Aufspannung auf 5-Achsen-Horizontal-CNC-Zentren bearbeitet, um Rechtwinkligkeit und Ebenheit innerhalb von 0,02 mm aufrechtzuerhalten.
Spur-Stabspannungsausrichtung:Die Verbindungsstangen werden einer Hochfrequenz-Induktionshärtung und einer Verchromung (0.03 - 0.05 mm Schichtdicke) unterzogen. Ultraschall-Fehlerprüfgeräte überprüfen vor der Montage die Abwesenheit interner Mikrorisse.
Spülen des Hydrauliksystems:Alle Hydraulikverteiler werden vor der Komponentenmontage in einem geschlossenen Kreislauf gemäß der Reinheitsnorm ISO 4406 16/14/11 gespült.
Werksabnahmeprüfung (FAT):Jede Einheit führt einen obligatorischen 72-{1}stündigen, kontinuierlichen Trockenzyklustest- durch, gefolgt von Dehnungsmessstreifenprüfungen mit voller Tonnage an allen vier Verbindungsstangen, um eine ausgewogene Lastverteilung zu überprüfen.
Anpassung und OEM-Unterstützung
Wir unterstützen maßgeschneiderte-Ausrüstungskonfigurationen basierend auf spezifischen Anforderungen an Formenwerkzeuge und Fabrikautomation:
Benutzerdefiniertes Plattenbohrmuster:SPI, Euromap 2 oder benutzerdefinierte Gewindelochlayouts zur direkten Integration in vorhandene Formbasen.
Kernzug- und Pneumatikschaltungen:Bis zu 4 hydraulische Kernzüge und 6 pneumatische Luftventile, direkt in der Steuerungssoftware konfiguriert.
Automatisierungsschnittstelle:Vollständige Euromap 67- oder Euromap 73-Schnittstellen für Pick{2}}and{3}}Side{4}}- oder Top{5}}-Entry-Roboter, IML-Systeme (In-Mold Labeling) und nachgeschaltete Förderbänder.
Erweitertes Tageslicht / Schlaganfall:Benutzerdefinierte Rahmenverlängerungen für medizinische Anwendungen mit hohem{0}Stapelstapel oder langem Kern-Pull.
Was Käufer für ein Angebot angeben sollten
Um innerhalb von 24 Stunden einen genauen technischen Vorschlag und ein kommerzielles Angebot zu erhalten, übermitteln Sie die folgenden Details:
Teilezeichnungen / Muster:3D-CAD-Dateien (.STEP oder .IGES) einschließlich Wandstärkenprofilen und Nettogewicht.
Harzspezifikationen:Materialqualität, Schmelzflussindex (MFI) und Füllstoffanteile (z. B. Glasfaser, Mineralpulver).
Formdetails:Anzahl der Hohlräume, Gesamtabmessungen der Form (L x B x H), Heißkanalanordnung und Kernzuglogik.
Zielausgabe:Gewünschte Zykluszeit und jährliche Produktionsmengenanforderungen.
Regionale Versorgungsunternehmen:Werkseitige Betriebsspannung (V), Frequenz (Hz, z. B. 480 V/60 Hz oder 400 V/50 Hz) und Umgebungsbetriebstemperatur.
FAQ
F: Wie unterscheidet sich eine speicherunterstützte Hochgeschwindigkeitsmaschine von einer standardmäßigen servohydraulischen Maschine?
A: Standard-Hydrauliksysteme saugen Öl direkt von den Pumpen und begrenzen die Einspritzgeschwindigkeit auf die Pumpenverdrängungskapazität (typischerweise 100 - 150 mm/s). Akkumulatoren speichern hydraulische Energie unter unter Druck stehendem Stickstoffgas während der Leerlaufphasen und geben sie während der Einspritzung sofort wieder ab, wodurch die Schnecke mit Geschwindigkeiten von bis zu 500 mm/s angetrieben wird, ohne dass eine enorme Motorleistungssteigerung erforderlich ist.
F: Welche Wartungsintervalle sind für das hydraulische Servosystem erforderlich?
A: Hydraulikölfilter müssen zum ersten Mal nach 500 Betriebsstunden und danach alle 3.000 Stunden ausgetauscht werden. Hydrauliköl sollte alle 4.000 Stunden einer Probenahme und Prüfung unterzogen werden, wobei ein vollständiger Ölwechsel je nach thermischer Wartung typischerweise etwa 8.000 bis 10.000 Betriebsstunden erfordert.
F: Kann diese Maschine technische Kunststoffe wie PA66 mit 30 % Glasfaser verarbeiten?
A: Ja. Geben Sie bei der Bestellung von abrasiven oder gefüllten Materialien das Paket mit Bimetallzylinder und gehärteter Schraube an. Der Zylinder verfügt über eine Auskleidung aus einer Wolframkarbid-Legierung und die Schneckenflügel erhalten eine spezielle PTA-Plasma-Auftragsbehandlung, um vorzeitigem Verschleiß vorzubeugen.
F: Welche Controller-Schnittstellenoptionen stehen englischsprachigen Betreibern zur Verfügung?-
A: Der Standard-Controller unterstützt die Anzeigeumschaltung in mehreren Sprachen, darunter Englisch, Spanisch, Deutsch, Französisch und Portugiesisch. Betriebsparameter, Alarmverläufe und SPC-Datendiagramme basieren auf den standardmäßigen Euromap-Einheitenkonventionen.
Beliebte label: Hochgeschwindigkeits-Servospritzgießmaschine, China Hochgeschwindigkeits-Servospritzgießmaschine Hersteller, Lieferanten, Fabrik