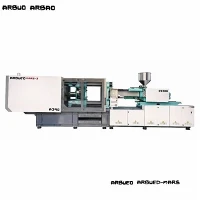
Hochpräzise servohydraulische Spritzgießmaschine
Diese hochpräzise servohydraulische Spritzgießmaschine wurde für die Herstellung komplexer thermoplastischer Komponenten mit hoher -Toleranz in der Automobil-, Medizin-, Verpackungs- und Präzisions-3C-Elektronikindustrie entwickelt. Durch die Integration eines Bus-Servohydrauliksystems mit doppelter mechanischer Kniehebelklemmung erreicht die Maschine eine Wiederholgenauigkeit der Einspritzposition von +/- 0,1 mm und Gewichtskonsistenztoleranzen innerhalb<=0.3%.
Konzipiert für den industriellen Dauereinsatz rund um die Uhr, deckt die Baureihe Schließkräfte von 90 bis 1.000 Tonnen ab. Das System reduziert den Stromverbrauch um 30 % bis 60 % im Vergleich zu Standard-Hydrauliksystemen mit festem Hubraum und sorgt gleichzeitig für niedrige Öltemperaturen bei längeren Zykluszeiten.
Wichtige Spezifikationen
|
Parameter |
Einheit |
Standardmodellreihe (90T - 450T) |
Heavy-Duty-Modellreihe (550T - 1000T) |
|
Spannkraft |
kN |
900 - 4,500 |
5,500 - 10,000 |
|
Tie-Stababstand (H x V) |
mm |
360 x 360 - 780 x 780 |
880 x 880 - 1160 x 1160 |
|
Max. Formhöhe |
mm |
350 - 750 |
800 - 1100 |
|
Min. Formhöhe |
mm |
150 - 300 |
350 - 450 |
|
Auswerferhub |
mm |
100 - 220 |
240 - 300 |
|
Optionen für Schraubendurchmesser |
mm |
A: 30 / B: 35 / C: 40 |
A: 75 / B: 85 / C: 95 |
|
Theoretisches Schussvolumen |
cm3 |
105 - 1,850 |
2,100 - 5,800 |
|
Einspritzgewicht (PS) |
g |
95 - 1,680 |
1,910 - 5,270 |
|
Max. Einspritzdruck |
Bar |
1,650 - 2,200 |
1,550 - 2,100 |
|
Injektionsrate |
cm3/s |
85 - 450 |
480 - 920 |
|
Systemdruck |
MPa |
16 |
17.5 |
Hauptmerkmale
Geschlossenes -Servoantriebssystem: Reagiert innerhalb von 28 ms auf Druck- und Geschwindigkeitsbefehle. Die Leistungsabgabe passt sich dynamisch dem Lastbedarf an, wodurch eine Überhitzung des Hydrauliköls verhindert und Energieverluste im Leerlauf verhindert werden.
Starre Platten- und Kniehebelgeometrie: Das durch die Finite-Elemente-Analyse (FEA) optimierte Plattendesign minimiert die Durchbiegung bei voller Schließkraft und verhindert so Gussgrate und ungleichmäßige Wandstärken.
Präzise Temperaturregelung: PID-Mehrzonen-Keramikheizbänder halten die Zylindertemperaturen innerhalb von +/-1 °C und verhindern so eine Verschlechterung des Harzes während der Verarbeitung.
Verteilte CANbus-Architektur: Überträgt Steuersignale digital zwischen der Haupt-CPU, Servoantrieben und linearen Wandlern, um Signalrauschen und Verzögerungen bei der Analog{0}}zu--Umwandlung zu vermeiden.
Linearführungsunterstützung für Einspritzeinheit: Doppelte lineare Führungsschienen stützen den Einspritzschlitten, verringern die Reibung, sorgen für eine präzise Düsenzentrierung und sorgen für eine gleichmäßige Einspritzausrichtung.
Funktionsprinzip/Maschinenkonfiguration
Die Maschine arbeitet über vier aufeinander abgestimmte Hauptfunktionsbaugruppen:
[Plasticizing Unit] ---> [Injection & Holding] ---> [Clamping & Ejection] --->[Servohydraulischer Kern]
Spanneinheit
Eine mechanische 5-Punkt-Doppel--Kniehebelverbindung wandelt die Kraft des hydraulischen Aktuators in Formschließdruck um. Hochfeste Zugstangen mit Hartverchromung tragen strukturelle Lasten. Die automatische Zentralschmierung pumpt das Öl basierend auf der Anzahl der Zyklen direkt zu den Kniehebelbuchsen. Die Formhöhenverstellung erfolgt über einen Innenzahnkranz, der von einem Hydraulikmotor angetrieben wird.
Einspritz- und Plastifizierungseinheit
Die Einspritzeinheit verwendet zur Plastifizierung eine nitrierte oder bimetallische Schnecke, die von einem Hydraulikmotor mit hohem Drehmoment angetrieben wird. Doppelte Einspritzzylinder verteilen die hydraulische Kraft gleichmäßig auf die Schneckenrückplatte und sorgen so für eine gleichmäßige Vorwärtsgeschwindigkeit ohne Kippen.
Servohydrauliksystem
Die Stromversorgung erfolgt durch einen dynamischen Permanentmagnet-Servomotor in Kombination mit einer Innenzahnradpumpe. Der Systemdruck und die Durchflussrate werden kontinuierlich über Druckwandler und Drehgeber überwacht und geben Echtzeit-Betriebsdaten an den Servoantriebscontroller zurück.
Kontrollarchitektur
Die Maschinensteuerung verfügt über eine 10,4-Zoll-Farb-Touchscreen-Schnittstelle, die bis zu 200 Formparameterprofile speichern kann. Integrierte Diagnosefunktionen erkennen Sensordiskrepanzen, Öltemperaturspitzen und Hubüberschreitungen sofort.
Produkt-Spezifische technische Vorteile
Schimmelschutzsystem
Der Niederdruck-Formschutz überwacht die Position der Spannplatte mithilfe von Linearwandlern mit einer Genauigkeit von 0,01 mm. Wenn der Widerstand beim Schließen der Form einen voreingestellten Schwellenwert überschreitet-z. B. durch ein nicht-ausgeworfenes Teil-, stoppt die Verbindung sofort und kehrt um, um eine Beschädigung des Werkzeugs zu verhindern.
Volumetrische Stabilität und Schmelzkonsistenz
Die Kombination aus proportionaler digitaler Gegendruckregelung und einer Rückschlagventilbaugruppe verhindert den Schmelzerückfluss während der Haltephase. Die Abweichung des Schussgewichts von -zu-wird innerhalb kontrolliert<=0.3% across multi-cavity runs.
Verlängerte Lebensdauer des Hydrauliköls
Da der Servomotor während der Abkühlphasen auf nahezu Nulldrehzahl drosselt, sinkt die Wärmeentwicklung im Hydraulikkreislauf deutlich. Die durchschnittliche Öltemperatur bleibt zwischen 35 °C und 45 °C, ohne dass übermäßig viel externes Kühlwasser benötigt wird, was die Haltbarkeit der Dichtung verlängert und die Ölviskosität im Laufe der Zeit aufrechterhält.
Typische Anwendungen
Automobiltechnik
Befestigungselemente, Innenklammern, Lüftungsgitter, Sensorgehäuse, Anschlussblöcke.
Geeignet für glasfaserverstärkte Harze, die eine präzise Dimensionserhaltung unter thermischer Belastung erfordern.
Medizinische und Laborausrüstung
Spritzenzylinder, Pipettenspitzen, Blutentnahmeröhrchen, Fluidanschlüsse.
Konfiguriert für die Kompatibilität mit Reinraumklasse 8 mit nicht kontaminierenden Verbindungsstangenbeschichtungen und Ölauffangwannen.
Technische und Verpackungskomponenten
Dünnwandige Behälter, Schraubverschlüsse, Präzisionsgetriebe, Pumpengehäuse.
Entwickelt für kurze Zykluszeiten und schnelle Formfüllung ohne strukturelle Verformung.
Materialkompatibilität
Die standardmäßigen nitrierten Schnecken und Zylinder verarbeiten ungefüllte technische Harze, während spezielle Bimetalloptionen aggressive Füllstoffe verarbeiten:
|
Harzklasse |
Materialien |
Empfohlene Schnecken-/Zylinderoption |
Verarbeitungshinweise |
|
Standardware |
PP, PE, PS, ABS |
Nitrierter Stahl (38CrMoAlA) |
Standard-L/D-Verhältnis (20:1), Standard-Kompressionsprofil |
|
Technische Polymere |
PC, PA6/PA66, POM, PBT |
Verschleißfeste-Bimetalllegierung |
Hohes L/D-Verhältnis (22:1), präzises Zylindertemperaturmanagement erforderlich |
|
Verstärkte Harze |
PA66 + 30% Glasfaser |
Vollständig gehärtet/karbidbeschichtet |
Hohe-Abriebfestigkeit; Verstärkter Schraubengang-Landschutz |
|
Korrosive Harze |
PVC, flammhemmendes ABS |
Edelstahl / verchromt |
Korrosionsbeständige Beschichtung mit speziellen Zylinderkühlzonen |
So wählen Sie / Konfigurationsoptionen aus
Auswahlschritte
Bestimmen Sie die erforderliche Spannkraft: Berechnen Sie die projizierte Teilfläche einschließlich der Angusskanäle und multiplizieren Sie sie mit dem spezifischen Werkzeuginnendruck (bar). Wählen Sie eine Maschinentonnage, die bei 70 % bis 85 % der Nennmaximalkraft arbeitet.
Berechnen Sie das Schussvolumen: Stellen Sie sicher, dass das Gesamtschussgewicht (Teile plus Angusskanal) zwischen 20 % und 80 % der gesamten theoretischen Schusskapazität der Maschine liegt.
Überprüfen Sie die physischen Abmessungen: Überprüfen Sie die Formabmessungen anhand des Holmabstands (H x V), der minimalen/maximalen Formdicke und den Spezifikationen für den Auswerferhub.
Modulare Konfigurationsmatrix
Kernzugsysteme: 1 bis 4 hydraulische Kernzugkreise für komplexe Formschiebermechaniken.
Luftblasventile: Bis zu 4 unabhängige zeitgesteuerte Luftausstoßkanäle.
Automatisierungsbereit: Optionale Euromap 67- oder SPI-Roboterschnittstellen für integrierte Teileentnahme und nachgelagerte Automatisierung.
Herstellung und Qualitätskontrolle
Jede Maschine durchläuft vor der Werksabnahme eine strenge Struktur- und Funktionsprüfung:
Prüfung der Plattenparallelität: Laser-Ausrichtungswerkzeuge überprüfen die Plattenparallelität über vier Holmpositionen hinweg unter vollem Spanndruck mit einer Genauigkeit von 0,05 mm/m.
Stressabbauprozess: Bearbeitete Plattengussteile werden einem thermischen Entspannungsglühen unterzogen, um innere Spannungen dauerhaft zu beseitigen und strukturelle Verformungen unter Dauerlast zu verhindern.
Hydraulischer Druckhaltetest: Hydraulikverteiler und -zylinder werden 4 Stunden lang mit dem 1,5-fachen Arbeitsdruck einem Proof--Test unterzogen, um die Integrität der Dichtungen zu überprüfen.
Vollständiger-Probelauf: 48-Stunden-kontinuierliche automatische Zyklustests überprüfen die Stabilität des elektrischen Signals, die Reaktionszeiten der Servos und das thermische Gleichgewicht vor dem Versand.
Anpassung und OEM-Unterstützung
Passen Sie Maschinenkonfigurationen an bestimmte Fabrikumgebungen und Fertigungsabläufe an:
Spezielle Schraubengeometrien:Kundenspezifische Barriereschnecken, Mischköpfe und belüftete Fässer für die direkte Farbmischung oder Entgasung.
Hydraulische Modifikationen:Ventilblöcke mit hohem -Durchfluss für schnelle Einspritzgeschwindigkeiten; Gleichzeitige Bewegungsmöglichkeiten für paralleles Kernziehen und Klammeröffnen.
Benutzerdefinierte Farbe und Branding:Rahmenlackierung, Branding der Steuerschnittstelle und lokale Spannungsanpassung (z. B. 480 V/60 Hz, 380 V/50 Hz, 220 V/60 Hz).
Was Käufer für ein Angebot angeben sollten
Die Bereitstellung der folgenden Projektparameter ermöglicht eine genaue Gerätedimensionierung und kommerzielle Angebotserstellung innerhalb von 24 Stunden:
Teilezeichnungen / Muster:3D-CAD-Dateien (STEP/IGES) oder technische 2D-Zeichnungen mit detaillierten Angaben zu Abmessungen, Wandstärke und Gewicht.
Details zum Harzmaterial:Spezifische Polymerqualität, Herstellerdatenblatt und Füllstoffanteil (z. B. Glasfaser %, Mineralgehalt).
Formlayout:Anzahl der Kavitäten, Kanalsystemdesign (Kaltkanal oder Heißkanal) und Gesamtabmessungen der Form (L x B x H).
Zielausgabeanforderungen:Erwartete Zykluszeit und erforderliches tägliches Produktionsvolumen.
Werksversorgung:Lokale Betriebsspannung/-frequenz und Kühlwasserversorgungskapazität.
FAQ
F: Welche Wiederholgenauigkeit erreicht die Spritzeinheit?
A: Linearwandler auf der Einspritzachse liefern eine Positionsrückmeldung mit einer Genauigkeit von 0,01 mm und sorgen so für eine gleichbleibende Konsistenz des wiederholten Einspritzhubs innerhalb von +/- 0,1 mm über alle Produktionsläufe hinweg.
F: Wie schneidet eine servohydraulische Maschine im Vergleich zu einer vollelektrischen Maschine ab?
A: Servohydraulische Maschinen bieten hohe Spannkräfte, zuverlässige Haltedruckleistung und robuste Langzeithaltbarkeit bei wesentlich geringeren Investitionskosten als alle-elektrischen Modelle. Sie erreichen eine vergleichbare Energieeffizienz (30 % bis 60 % Einsparung gegenüber Standardhydraulik) und eine präzise Wiederholgenauigkeit, die für die meisten technischen Formanwendungen geeignet ist.
F: Welcher Wartungsplan ist für das Servohydrauliksystem erforderlich?
A: Nach den ersten 500 Betriebsstunden die Hydraulikflüssigkeit wechseln und die Rücklauffilter reinigen. Führen Sie unter normalen Betriebsbedingungen alle 3.000 Stunden eine Überprüfung der Ölfiltration durch und führen Sie alle 6.000 bis 8.000 Stunden einen kompletten Ölwechsel durch. Das automatisierte Zentralschmiersystem deckt die Kniehebelstifte basierend auf festgelegten Zyklen ab.
F: Kann die Maschine technische Hochtemperaturkunststoffe wie PEEK oder PEI verarbeiten?
A: Ja. Die Verarbeitung von Hochtemperatur-Polymeren erfordert ein optionales Hochtemperatur-Keramikheizgerät, spezielle Hochtemperatur-Thermoelemente und eine Bimetall-Schrauben-/Zylinder-Baugruppe, die für Verarbeitungstemperaturen von bis zu 400 °C ausgelegt ist.
Beliebte label: Hochpräzise Servo-Spritzgießmaschine, China Hochpräzise Servo-Spritzgießmaschine Hersteller, Zulieferer, Fabrik