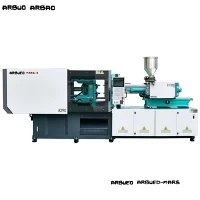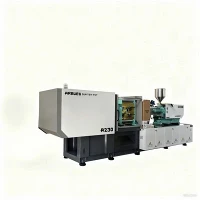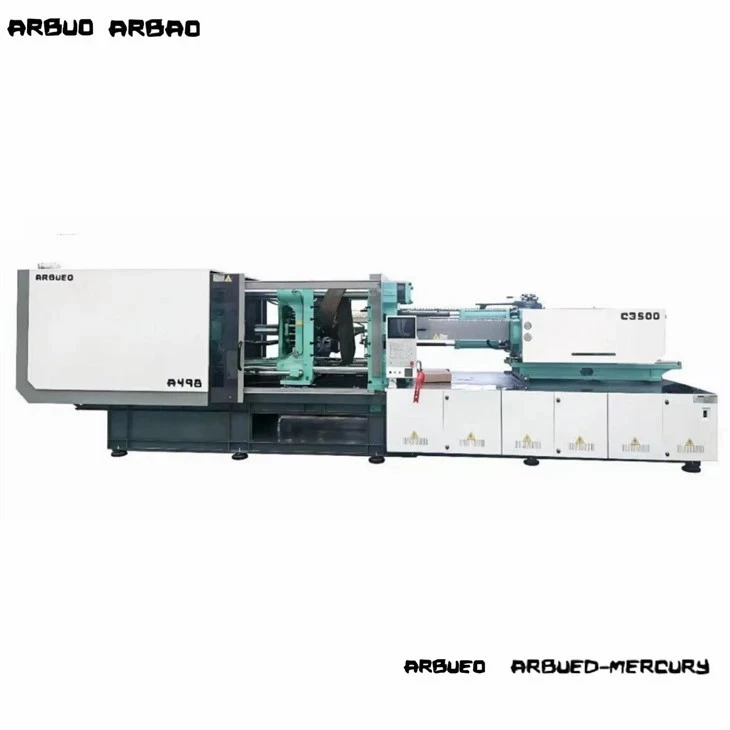

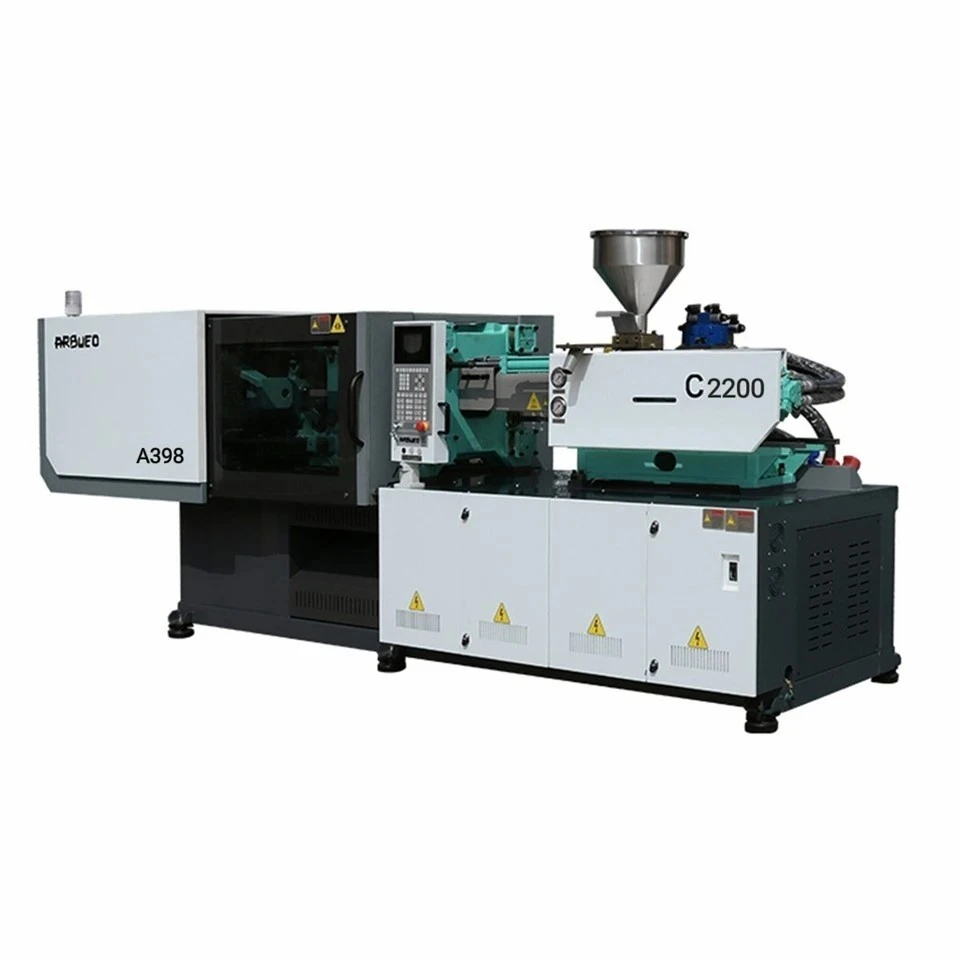
Hochgeschwindigkeits-Spritzgießmaschine für dünnwandige Behälter
Hochgeschwindigkeits-Spritzgusssysteme für dünnwandige Kunststoffbehälter erfordern strukturelle Steifigkeit, hohe Einspritzraten und eine schnelle Ausführung des Trockenzyklus. Standard-Spritzgießmaschinen können die für Wandstärken unter 0,5 mm erforderlichen Füllgeschwindigkeiten nicht erreichen, ohne dass es zu vorzeitigem Einfrieren des Angusses, zu kurzen Schüssen oder übermäßiger Einspritzspannung kommt.
Diese Plattform nutzt ein direkt-angetriebenes Servo-hydrauliksystem mit integrierter Speicherunterstützung, um Einspritzgeschwindigkeiten von bis zu 800 mm/s zu erreichen. Der Klemmmechanismus mit hoher{4}Steifigkeit sorgt für eine präzise Parallelität der Platten bei schnellen Volllastwechseln und schützt so Heißkanalformen mit mehreren Kavitäten vor vorzeitigem Verschleiß. Diese Anlage wurde speziell für Verpackungsanwendungen entwickelt-einschließlich Lebensmittelbehältern aus Polypropylen (PP), IML-Behältern (In-Mold Labeling), Verpackungsdeckeln und dünnwandigen medizinischen Einwegartikeln-und arbeitet mit Zykluszeiten von bis zu 2,8 bis 4,5 Sekunden, abhängig von der Anzahl der Hohlräume und der Wandgeometrie.
Wichtige Spezifikationen
In der folgenden Tabelle sind die technischen Parameter für die Herstellung dünnwandiger-Behälter aufgeführt. Alle Werte werden anhand von Standardtestprotokollen überprüft.
|
Technischer Parameter |
Einheit |
Wert-/Spezifikationsbereich |
|
Spannkraft |
kN/Tonne |
2.500 – 5.500 / 250 – 550 Tonnen |
|
Tie-Stababstand (H x V) |
mm |
580 x 580 bis 880 x 880 |
|
Einspritzgeschwindigkeit |
mm/s |
350 – 800 (Akkumulator-Unterstützt) |
|
Injektionsrate (max.) |
cm3/s |
800 – 1,500 |
|
Schrauben-L/D-Verhältnis |
L/D |
22:1 – 25:1 (optimiert für PP/PS) |
|
Optionen für Schraubendurchmesser |
mm |
42 / 50 / 55 / 60 / 65 |
|
Max. Schussgewicht (PP) |
g |
180 – 620 |
|
Einspritzdruck |
Bar |
2,000 – 2,400 |
|
Trockenzykluszeit (Euromap 6) |
Sek |
1.4 – 2.1 |
|
Auswerferhub / Kraft |
mm/kN |
150 – 220 / 60 – 110 |
|
Systemdruck |
MPa |
17.5 – 21.0 |
|
Hydraulikpumpenleistung |
kW |
45 – 90 (Servo-Angetrieben) |
Hauptmerkmale
Hydraulik- und Einspritzeinheit
Speicher-Unterstützter Einspritzkreislauf: Verwendet Hochdruck-Stickstoffspeicher, um Hydrauliköl direkt in den Einspritzzylinder abzugeben, wobei der Flüssigkeitswiderstand sofort überwunden wird, um innerhalb von Millisekunden eine Spitzengeschwindigkeit zu erreichen.
Opti-Schmelzbarriere-Schneckenprofil: Verfügt über ein spezielles L/D-Verhältnis mit Mischelementen, die so konstruiert sind, dass sie Polyolefine mit hohem -MFI homogenisieren, ohne dass es zu einer thermischen Zersetzung des Polymers oder zu Viskositätsspitzen kommt.
Dual-Cylinder Balanced Injection: Doppelte Injektionszylinder sind symmetrisch zur Schneckenachse ausgerichtet, um seitliche{1}Belastungen des Injektionslaufs zu vermeiden und die Wiederholgenauigkeit von Schuss zu Schuss zu verbessern.
Spann- und Maschinensteuerung
Plattenversteifung und Parallelitätskontrolle: Gussplatten mit Kastenstruktur, die mithilfe der Finite-Elemente-Analyse (FEA) entwickelt wurden, minimieren die Durchbiegung der Platte unter Einrastkraft auf unter 0,05 mm und bewahren so die Formtrennlinien.
Geschlossene -Servosteuerung: Digitale lineare Wandler überwachen die Plattenbewegung, die Einspritzposition und den Auswerferhub mit einer Reaktionsrate von 1 kHz und steuern proportionale Ventilschleifen für eine genaue Positionswiederholbarkeit.
Mechanischer Hochgeschwindigkeitsauswurf: Hydraulische Auswerfer, die mit der Öffnungsbewegung der Klemme synchronisiert sind, ermöglichen ein kontinuierliches Abwerfen von Teilen oder einen Hochgeschwindigkeitsstart des Roboters, ohne die Plattenbewegung anzuhalten.
Funktionsprinzip und Maschinenkonfiguration
Dünnwandiges Formen unterscheidet sich aufgrund der Schmelzdynamik grundlegend vom Standard-Verpackungsformen. Plastifiziertes Harz dringt mit extremer Geschwindigkeit in den Formhohlraum ein, um die Füllung abzuschließen, bevor die Gefrierschicht den Fluss erstickt.
Aufschlüsselung des Prozessablaufs
Plastifizierungsphase: Harze mit hohem Schmelzindex (MFI) (normalerweise MFI 30–100) schmelzen im Zylinder mit einem L/D-Verhältnis von 22:1 oder 25:1. Die proportionale Gegendruckregelung sorgt für eine stabile Dichte entlang des Schneckengangs.
Beschleunigungs- und Injektionsphase: Beim Verriegeln der Klemme öffnet sich das Ventil des Stickstoffspeichers. Hydraulikflüssigkeit beschleunigt den Einspritzkolben in weniger als 20 Millisekunden auf 600–800 mm/s und treibt die Schmelze in bis zu 0,35 mm dünne Formkanäle.
V/P-Umschaltung und -Packung: Lineare Positionssensoren lösen den Wechsel von der geschwindigkeitsgesteuerten Befüllung zur druckgesteuerten Packung auf der Grundlage der Schneckenposition aus (genau auf ±0,1 mm genau), um ein Überspringen der Form zu verhindern.
Synchronisierte Bewegungswiederherstellung: Wenn der Kühlzyklus abgeschlossen ist, beschleunigt die bewegliche Platte zurück, während die Auswerferstifte synchron abfeuern, sodass Teile ohne Pause fallen oder in einen IML-Automatisierungsarm gelangen können.
Technische Vorteile
Reduzierung der Durchbiegung der Klemmeinheit
Standardplatten biegen sich unter hohem Druck nach innen, was zu einer ungleichmäßigen Spannverteilung bei Mehrfachwerkzeugen führt. Diese Plattform nutzt zentrale -Druckkastenplatten, die die Schließkraft auf die Formmitte leiten, wodurch die Plattenverformung reduziert wird und die Wandstärke der Teile innerhalb einer Toleranz von ±0,02 mm über alle Kavitäten hinweg gleichmäßig bleibt.
Hydraulische Reaktionsgeschwindigkeit
Durch die Integration von Proportional-Wegeventilen mit hoher Ansprechzeit direkt in den Einspritzblock werden hydraulische Flussverzögerungen praktisch eliminiert. Die Maschine wechselt in 16 Millisekunden von Null auf die maximale Einspritzgeschwindigkeit und verhindert so eine Stagnation der Schmelzfront beim Füllen dünner Abschnitte.
Conventional Hydraulic System: Valve Trigger -> 50–80 ms Delay -> Slow Acceleration ->Fließspuren/kurze Schüsse
High-Speed Servo Hydraulic System: Valve Trigger -> 16 ms Response -> Peak Acceleration ->Homogene 0,4 mm Wandstärke
Wärmemanagement und Energieeinsparung
Im Gegensatz zu herkömmlichen Hydraulikanlagen mit fester{0}}Verdrängung, die ungenutzte Energie als Wärme abgeben, passt der interne Permanentmagnet-Servoantrieb die Pumpendrehzahl an den momentanen Bedarf an. Der Stromverbrauch sinkt während der Kühl- und Haltezyklen im Vergleich zu Systemen ohne -Servo um 30 % bis 55 %, sodass die Öltemperatur ohne kontinuierliche Überlastung des externen Kühlers stabil unter 45 Grad gehalten wird.
Typische Anwendungen
Diese Maschinenkonfiguration ist für hochvolumige, dünnwandige Lebensmittelverpackungen, medizinische Verbrauchsmaterialien und Konsumgüter des täglichen Bedarfs optimiert, die dünnwandige Abschnitte erfordern.
|
Industriesektor |
Ende-Produktbeispiele |
Typische Wandstärke |
Hohlraumanzahl |
Zielzykluszeit |
|
Lebensmittelverpackung |
Margarinebecher, Eiscremebehälter |
0,38 – 0,50 mm |
4 bis 8 Hohlräume |
2,8 – 3,8 Sek |
|
Getränke und Milchprodukte |
Kaffeetassen, Joghurtbecher (IML-kompatibel) |
0,40 – 0,55 mm |
8 bis 16 Kavitäten |
3,2 – 4,2 Sek |
|
Logistik & Lagerung |
Aufklappbarer Tamper-Sichtbare Deckel |
0,45 – 0,60 mm |
8 bis 16 Kavitäten |
3,0 – 4,0 Sek |
|
Medizinische Einwegartikel |
Pipettenspitzen, Probenfläschchen |
0,50 – 0,70 mm |
16 bis 32 Kavitäten |
4,5 – 6,0 Sek |
|
Industrieverpackung |
Dünnwandige Eimer/Fastfood-Boxen |
0,65 – 0,85 mm |
2 bis 4 Hohlräume |
5,0 – 7,5 Sek |
Materialkompatibilität
Für die Herstellung dünnwandiger Behälter sind Thermoplaste mit hoher Fließgeschwindigkeit und vorhersagbarem Scherverdünnungsverhalten erforderlich. Der Zylinderaufbau, die Temperaturzonen und die Schneckenprofile der Maschine sind speziell für diese Materialien optimiert:
Polypropylen (PP):Primärharz für Lebensmittelbehälter. Kompatibel mit statistischen Copolymer- und Homopolymertypen mit Schmelzflussraten (MFI) von 30 bis 120 g/10 Min.
Polystyrol (GPPS / HIPS):Wird für starre, durchsichtige Tassen und Besteck verwendet. Die Handhabung erfolgt mit verschleißfesten Bimetallzylindern, um ein Abrieb durch starre Flocken zu verhindern.
Polyethylen hoher Dichte (HDPE):Wird für Verschlüsse, Deckel und Strukturbehälter verwendet. Zylindertemperaturzonen sorgen für eine strenge Heizkontrolle über 4–5 Stufen, um die Schmelzviskosität zu steuern.
Bio-basierte Polymere (PLA/PBAT-Mischungen):Erhältlich mit individueller Schneckengeometrie und reduzierten Kompressionsverhältnissen, um thermischen Abbau während der Plastifizierung zu verhindern.
So wählen Sie / Konfigurationsoptionen aus
Die Auswahl der richtigen Maschinenkapazität erfordert die Berechnung der gesamten projizierten Oberfläche, des Formgewichts und der volumetrischen Schussgröße.
Auswahlschritte
Berechnen Sie die Spannkraft: Projizierte Fläche (cm2) x Hohlraumanzahl x Hohlraumdruck (600–800 bar)=Erforderliche Tonnage.
Überprüfen Sie die Schussgröße: Das Schussgewicht sollte zwischen 30 % und 70 % der Gesamtkapazität des Maschinenlaufs liegen.
Automatisierungsschnittstelle auswählen: Wählen Sie Euromap 67 oder Euromap 73 für IML oder High-{2}}Speed Take-Robot.
Optionale modulare Upgrades
Bimetallischer Zylinder und Schnecke: Unverzichtbar für die Verarbeitung von recycelten Harzen (rPP/rPET) oder Verbindungen, die abrasive Zusätze oder Pigmente enthalten.
Blasluftventilbaugruppen: Integrierte pneumatische Zwei-{0}}- oder Vier-{1}-Kreis-Auswurfventile auf statischen/bewegten Platten für den Hochgeschwindigkeitsabwurf von Teilen.
Automatisierungsprotokolle: Standard-Roboterschnittstellen Euromap 67 oder Euromap 73 für die nahtlose Integration mit seitlicher IML-Robotik und nachgeschalteten Stapelsystemen.
Herstellung und Qualitätskontrolle
Maschinenrahmen werden aus spannungsentlasteten Konstruktionsstahlprofilen hergestellt, um Dimensionsverschiebungen über Jahre hinweg durch Hochfrequenzwechsel zu verhindern.
Produktionsworkflow
Raw Castings -> Thermal Stress Relief -> 5-Axis CNC Milling -> CMM Inspection -> Hydraulic / Laser Calibration ->Werkseitiger Nasslauf
Bearbeitungsintegrität: Große Gussteile (Platten, Sockel, Kipphebel) werden einem thermischen Glühen unterzogen, gefolgt von einer Einzelbearbeitung auf 5{{2}Achsen-CNC-Portalfräszentren, um eine Parallelität der Verbindungsstangenlöcher innerhalb von 0,02 mm zu gewährleisten.
Prüfung des Hydraulikkreislaufs: Alle Hydraulikverteiler werden vor dem Zusammenbau 24 Stunden lang mit dem 1,5-fachen der Betriebsleistung einem Drucktest unterzogen, um sicherzustellen, dass keine internen Leckagen vorliegen.
Überprüfung der Laserausrichtung: Die Plattenparallelität wird vor der Werksfreigabe unter 0 %, 50 % und 100 % Spannlast mit Laserausrichtungsgeräten überprüft.
Dauertest vor dem Versand: Jede Maschine durchläuft einen kontinuierlichen 48-stündigen Trockenlauf-Testzyklus sowie einen 4-stündigen Volllast-Spritztest, um Druckstabilität, Sensorgenauigkeit und thermisches Kontrollgleichgewicht zu überprüfen.
Anpassung und OEM-Unterstützung
Wir bieten maßgeschneiderte Maschinenkonfigurationen, die zu spezifischen Formenlayouts, Anlagenautomatisierungsinfrastruktur und regionalen Energiestandards passen:
Erweiterter Balkenabstand-:Benutzerdefinierte Plattenabmessungen zur Aufnahme großer Heißkanalformen mit mehreren {{0}Kavitäten- oder abschraubbaren Kernplatten.
Spezialisierte Schraubenprofile:Spezielle Mischprofile für die Masterbatch-Dispersion, Geometrien mit geringer Scherung für Bioharze oder gehärtete Oberflächenbehandlungen für mit Calcium{2}carbonat gefüllte Verbindungen.
Leistungs- und Spannungsanpassungen:Werkseitig-konfigurierte Schaltschränke, passend zu 200-V-, 380-V-, 415-V- oder 480-V-Dreiphasenstromnetzen bei 50 Hz oder 60 Hz, konform mit CE- und UL-Standards.
Integrierte Heißkanal-Steuergeräte:In den Schrank-integrierte Mehrzonen--Heißkanal-Temperaturregelungsmodule, wodurch eigenständige Bodengeräte überflüssig werden und die Verkabelung vereinfacht wird.
Was Käufer für ein Angebot angeben sollten
Um ein genaues kommerzielles Angebot mit präziser Maschinendimensionierung, Zykluszeitschätzungen und ROI-Prognosen zu erhalten, fügen Sie Ihrer Anfrage bitte die folgenden technischen Angaben bei:
Teilezeichnungen / 3D-CAD-Datei:STEP-Dateien (.stp) oder Parasolid-Dateien (.x_t) mit detaillierten Wandstärkeprofilen, Rippenstrukturen und Angusspositionen.
Materialdaten:Polymertyp, -qualität und Schmelzflussindex (MFI) (z. B. PP Random Copolymer, MFI 70).
Produktionskapazitätsziel:Erforderliche Stundenleistung oder Zielzykluszeit pro Teil.
Schimmelinformationen:Anzahl der Kavitäten, Gesamtabmessungen der Form (Breite x Länge x Höhe), Einzelheiten zum Heißkanalverteilersystem und Gesamtgewicht der Form.
Anforderungen an die nachgelagerte Automatisierung:Informationen darüber, ob in der Linie Kommissionierer von oben-, IML-Automatisierung mit seitlichem-Eintrag, optische Sichtprüfung oder automatische Stapeleinheiten zum Einsatz kommen.
FAQ
F: Wie unterscheidet sich die speicherunterstützte Einspritzung von der standardmäßigen servounterstützten Einspritzung?
A: Standard-Servohydraulikpumpen sind auf die Motorbeschleunigung angewiesen, um den Ölfluss zu fördern. Es dauert bis zu 100–200 Millisekunden, bis die Höchstgeschwindigkeit erreicht ist. Akkumulatoren speichern Hydrauliköl vorab unter hohem Stickstoffgasdruck. Wenn das Ventil öffnet, tritt das Öl sofort aus und erreicht Spitzengeschwindigkeiten von bis zu 800 mm/s in weniger als 20 Millisekunden-, was entscheidend ist, um dünne Wandabschnitte zu füllen, bevor der Kunststoff gefriert.
F: Mit welcher Zykluszeit kann ich für einen 500-ml-Behälter mit 0,45 mm Wandstärke rechnen?
A: Bei einem 4-fach-Formwerkzeug mit PP mit hohem Durchfluss (MFI größer oder gleich 60) und ausreichender Formkühlung (gekühltes Wasser bei 8–10 Grad) liegt die Gesamtzykluszeit typischerweise zwischen 3,0 und 3,6 Sekunden. Die tatsächliche Zeit hängt vom Design des Formkühlkanals (z. B. konforme Kühleinsätze) und der Geschwindigkeit der automatischen Entfernung ab.
F: Ist diese Maschine mit seitlich-Eingangs-IML-Systemen (In-Labeling) kompatibel?
A: Ja. Die Klemmeinheit umfasst Montagemuster auf der stationären Aufspannplatte für Roboterrahmen mit seitlichem Einstieg. Integrierte Euromap 67- und Euromap 73-Schnittstellen sind vor-verdrahtet, um Sicherheitsverriegelungen, Plattenpositionssignale und Kern{6}}Zugbefehle zwischen der Maschine und dem IML-Automatisierungssystem zu koordinieren.
F: Wie wird der Plattenverschleiß bei kontinuierlichem Hochgeschwindigkeitsbetrieb gemanagt?
A: Die bewegliche Platte gleitet auf hochbelastbaren linearen Führungsschienen und nicht direkt auf den Verbindungsstangen. Diese Konstruktion entkoppelt die Verbindungsstangen vom tragenden Plattengewicht, verhindert Riefenbildung in den Verbindungsstangenbuchsen, gewährleistet eine gleichmäßige Plattenparallelität und verlängert die Lebensdauer von Formen mit mehreren Kavitäten.
Beliebte label: Hochgeschwindigkeits-Spritzgießmaschine für dünnwandige Behälter, China Hochgeschwindigkeits-Spritzgießmaschine für dünnwandige Behälter Hersteller, Lieferanten, Fabrik