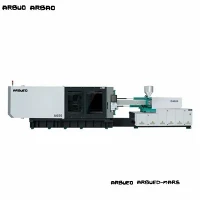
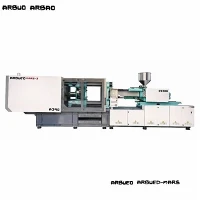
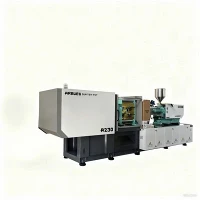
Hochgeschwindigkeits-Spritzgießmaschine für die Produktion mit hohen-Zyklen
Diese Hochgeschwindigkeits-Spritzgießmaschine wurde speziell für die schnelle -Produktion von dünnwandigen Kunststoffkomponenten in hohen Stückzahlen-konstruiert. Die Plattform wurde für anspruchsvolle Anwendungen wie Lebensmittelverpackungen, medizinische Verbrauchsmaterialien, optische Komponenten und Präzisionselektronik entwickelt und kombiniert Ein-{5}}Zylinder-/Doppel--Zylinder-Hochdruck-Spritzeinheiten mit einer Kniehebelspannstruktur mit hoher Steifigkeit.
Durch die Integration eines Servosystems mit geschlossenem Regelkreis, einer Stickstoffspeicherbeschleunigung und unabhängigen parallelen Hydraulikkreisläufen erreicht diese Serie Einspritzgeschwindigkeiten von bis zu 800 mm/s und Trockenzykluszeiten von weniger als 1,5 Sekunden. Die Maschine eliminiert Wärmedrift und Plattendurchbiegung bei Dauerbetrieb rund um die Uhr und liefert eine Wiederholgenauigkeit innerhalb von +-0.1 % Schuss-zu- Schussgewichtsabweichung.
Wichtige Spezifikationen
Die folgenden technischen Parameter stellen Standardkonfigurationen unserer Hochgeschwindigkeitsproduktionslinie dar. Basierend auf der Formkavitation und dem Harzfließverhalten sind kundenspezifische Schneckenverhältnisse und Einspritzeinheiten erhältlich.
|
Parameter |
Einheit |
HS-200 |
HS-300 |
HS-450 |
HS-600 |
|
Spannkraft |
kN |
2,000 |
3,000 |
4,500 |
6,000 |
|
Spurstangenabstand (H x V) |
mm |
560 x 510 |
680 x 630 |
820 x 760 |
950 x 880 |
|
Plattenabmessungen (H x V) |
mm |
830 x 780 |
990 x 940 |
1,180 x 1,120 |
1,360 x 1,290 |
|
Max. Formöffnungshub |
mm |
500 |
600 |
750 |
880 |
|
Schraubendurchmesser |
mm |
35 / 40 / 45 |
45 / 50 / 55 |
55 / 60 / 65 |
70 / 75 / 80 |
|
Einspritzdruck (max.) |
Bar |
2,300 |
2,200 |
2,100 |
2,000 |
|
Max. Einspritzgeschwindigkeit |
mm/s |
500 - 800 |
500 - 800 |
450 - 650 |
400 - 600 |
|
Plastifizierungsrate (PS) |
g/s |
45 |
72 |
115 |
180 |
|
Auswerferkraft/Hub |
kN/mm |
65 / 140 |
90 / 160 |
130 / 200 |
180 / 220 |
|
Trockenzykluszeit (Euromap) |
s |
1.3 |
1.5 |
1.8 |
2.2 |
|
Systemdruck |
Bar |
175 |
175 |
175 |
175 |
Hauptmerkmale
Hoch-Servoeinspritzsystem:Verwendet Servoantriebe mit geringer-Trägheit in Verbindung mit Proportional-Wegeventilen mit hohem-Durchfluss und erreicht maximale Einspritzgeschwindigkeiten in weniger als 25 Millisekunden.
Stickstoffspeicherunterstützung:Integrierte Hydraulikspeicher sorgen für einen sofortigen Hydraulikfluss während der Füllphase und verhindern so das Einfrieren der Schmelze in ultradünnen Wandabschnitten (Wandstärke bis zu 0,35 mm).
Parallele Bewegung (gleichzeitige Aktionen):Unabhängige Hydraulikkreisläufe ermöglichen das gleichzeitige Öffnen, Plastifizieren und Auswerfen der Form und verkürzen die Gesamtzykluszeiten um 15 bis 30 %.
Hoch-Steifigkeitskasten-Plattendesign:Das durch die Finite-Elemente-Analyse (FEA) optimierte Plattendesign minimiert die Durchbiegung bei voller Schließkraft, sorgt für eine gleichmäßige Formspannungsverteilung und verlängert die Formlebensdauer.
Geschlossener-Druck- und Geschwindigkeitsregler:Digitale lineare optische Encoder und Wandler-Rückkopplungsschleifen sorgen für eine Druck- und Positionsregulierung in Echtzeit und unterdrücken Blitzlichter und kurze Aufnahmen.
Energie-Effiziente gemeinsame Bus-Servoleistung:Die elektrohydraulische Servotechnologie reduziert den Stromverbrauch um 30 % bis 50 % im Vergleich zu herkömmlichen Pumpensystemen mit variabler Verdrängung.
Funktionsprinzip und Maschinenkonfiguration
Das Hochgeschwindigkeitsgießen dünner{1}}er Wände erfordert ein schnelles Füllen, bevor die Polymerschmelze in dünnen Hohlräumen ihre Glasübergangstemperatur erreicht.
Operative Workflow-Schritte
Plastifizierung: Polymerharz gelangt über Trichter und Zylinder hinein und unterliegt einer Hochgeschwindigkeits-Scherplastifizierung.
Druckverstärkung: Hydraulikspeicher werden aktiviert, um eine sofortige Einspritzbeschleunigung zu liefern.
Hohlrauminjektion: Das Füllen mit hoher{0}}Geschwindigkeit erfolgt unter-geschlossener linearer optischer Encoderüberwachung.
Parallele Vorgänge: Plastifizieren und Abkühlen erfolgen gleichzeitig mit dem Öffnen der Form und dem Auswerfen der Teile.
Kernsystemkonfiguration
Spanneinheit:
5-Punkt-Doppelkniehebelmechanismus mit gehärteten Stahlbuchsen und automatischer zentraler Fettschmierung.
Bewegliche Aufspannplatte, unterstützt durch lineare Führungsschienen, um ein Kippen der Aufspannplatte zu vermeiden und den Formverschleiß zu verringern.
Empfindliche Niederdruck-Formschutzschaltung zur Erkennung nicht-ausgeworfener Teile vor dem Blockieren.
Einspritzeinheit:
Ein-{0}}Zylinder- oder ausgeglichene Zwei---Zylinder-Einspritzstruktur zur Minimierung der hin- und hergehenden Massenträgheit.
Nitrierter oder bimetallischer Zylinder und Schnecke (spezielles Verhältnis 22:1 bis 24:1 L/D), ausgelegt für Mischen mit hoher Scherung und schnelle Plastifizierung.
Keramische Heizbänder mit PID-Mehrzonen-Temperaturmodulen, die eine Zylindergenauigkeit von +-1 Grad C gewährleisten.
Hydraulik und Steuerung:
Spezieller Hochgeschwindigkeitsregler (KEBA / Techmation) mit Touchscreen-Schnittstelle, Echtzeitkurven und Industrie 4.0-Datenschnittstelle (Euromap 63/77).
Hochdruck-Ölfiltrationssystem (3-µm) mit Öltemperatur-Öl-Wasser-Wärmetauscher.
Technische Vorteile
Schuss-Gewichtskonsistenz:Präzisions-Servoventile überwachen den Übergang vom Einspritz- zum Nachdruck innerhalb von 1 ms und halten die Massenabweichung bei Werkzeugen mit mehreren -Kavitäten unter +-0.1 %.
Reduzierte Belastung der Formwerkzeuge:Die Plattensteifigkeit verhindert eine Durchbiegung der Mitte und sorgt auch bei maximaler Spannlast für eine parallele Ausrichtung innerhalb von 0,05 mm.
Schnelle hydraulische Reaktion:Proportionalventile mit hoher Dynamik verkürzen hydraulische Signalverzögerungen und ermöglichen eine sofortige Beschleunigung von 0 auf 800 mm/s.
Verlängerte Lebensdauer von Öl und Komponenten:Sanfte Verzögerungsalgorithmen vermeiden hydraulische Stoßwellen, senken die Ölspitzentemperaturen und bewahren die Dichtungsintegrität bei langen Dauerläufen.
Typische Anwendungen
|
Anwendungskategorie |
Zielkomponenten |
Typische Wandstärke |
Repräsentative Zykluszeit |
|
Lebensmittel- und Getränkeverpackung |
Dünnwandige Milchbehälter, IML-Eisbecher, Trinkbecher, Originalitätsverschlüsse |
0,35 mm - 0.80 mm |
2.0 s - 4.5 s |
|
Medizinische Verbrauchsmaterialien |
Einweg-Pipettenspitzen, Petrischalen, Zentrifugenröhrchen, Spritzenzylinder |
0,40 mm - 1.00 mm |
3.5 s - 6.5 s |
|
Elektronik und Präzisionsteile |
Interne Rahmen für Mobiltelefone, Mikro--Anschlüsse, Tastaturgehäuse, SIM-Kartenfächer |
0,50 mm - 1.20 mm |
4.0 s - 8.0 s |
|
Logistik & Konsumgüter |
Schnelle-Verschlüsse, dünnwandige-Aufbewahrungsboxen, Einwegbesteck |
0,50 mm - 1.50 mm |
3.0 s - 7.0 s |
Materialkompatibilität
Die Standard- und optionalen Schneckengeometrien sind für ein breites Spektrum thermoplastischer Kunststoffe geeignet:
Polypropylen (PP):Harze mit hoher Schmelzflussrate (MFR 30 - 100) für dünnwandige Verpackungen und Behälter.
Polystyrol (GPPS / HIPS):Kristallklares Besteck, Petrischalen und stabile Verpackungsboxstrukturen.
Polyethylen (HDPE / LLDPE):Getränkedeckel, Verschlüsse und flexible dünnwandige Wannen.
Polycarbonat (PC) und ABS:Hochpräzise Elektronikgehäuse und klare optische Komponenten.
Polyethylenterephthalat (PET):Spezielle Hochgeschwindigkeits-Preform-Einspritzeinrichtungen (optionale Motorkonfiguration mit hohem Drehmoment erforderlich).
So wählen Sie Optionen aus und konfigurieren sie
Die Auswahl der richtigen Maschinengröße erfordert ein Abgleichen von Schussgewicht, Einspritzrate und Schließkraft mit den Parametern des Formdesigns:
Größenrichtlinien
Berechnung der Spannkraft: Berechnen Sie die projizierte Fläche des Teils einschließlich der Angusskanäle. Mit dem erforderlichen Hohlraumdruck multiplizieren (normalerweise 500 - 800 bar für dünnwandiges PP/PS).
Injektionskapazität und Durchflusslänge: Überprüfen Sie das Verhältnis von Durchflusslänge zu Dicke (L/T-Verhältnis). Wenn L/T > 150:1, ist eine speicherunterstützte Hochgeschwindigkeits-Einspritzeinheit erforderlich.
Plastifizierungsrate: Stellen Sie sicher, dass die Schnecke die erforderliche Schussmasse innerhalb des verfügbaren Abkühlzeitfensters wieder herstellen kann, ohne die Schmelze zu verschlechtern.
Modulare Konfigurationsmatrix
Hydraulikspeicher: Standard- oder erweiterte Kapazität für extreme L/T-Verhältnisse.
Schraubenbeschichtungen: Verchromte, bimetallische Legierung oder Wolframcarbid-Behandlungen für abrasive, glasgefüllte oder korrosive Materialien.
Nadelverschlusssteuerung: Integrierte pneumatische oder hydraulische sequentielle Nadelverschlusssteuerungen (4, 8 oder 16 Zonen).
Automatisierungsschnittstelle: Euromap 67 / SPI-Schnittstellen für Side-{1}Entry-Roboter, Top-{2}Entry-Take-Out-Systeme und IML-Automatisierung.
Luftblaseinheiten: Luftauswurfventile mit mehreren -Kreisläufen für schnelles Abwerfen von Teilen.
Herstellung und Qualitätskontrolle
Jede Maschine durchläuft vor der Werksfreigabe standardisierte Herstellungs- und Verifizierungsprotokolle:
Strukturelle Integrität und Bearbeitung:Maschinenrahmen und Aufspannplatten werden aus hochfestem Sphäroguss (GGG50/QT500) gegossen und vor der CNC-Bearbeitung durch thermisches Glühen spannungsfrei gemacht.
Rückverfolgbarkeit der Komponenten:Kritische hydraulische und elektrische Komponenten (z. B. Yuken/Rexroth-Ventile, Phase/Novatar-Servomotoren, Schneider-Elektrik, KEBA-Steuerungen) sind vollständig serienmäßig rückverfolgbar.
Ausrichtung und Parallelen:Laserinterferometer überprüfen die Plattenparallelität und die Ausrichtung der Verbindungsstangen unter Null- und Maximallastbedingungen.
Werksabnahmetest (FAT):Vor der Auslieferung führt jede Einheit einen kontinuierlichen 48-{1}stündigen Trockenzyklus-Stabilitätstest durch, gefolgt von einem Belastungstest, bei dem die angestrebten Einspritzgeschwindigkeiten und Betriebsdrücke nachgebildet werden.
Anpassung und OEM-Unterstützung
Wir bieten maßgeschneiderte technische Lösungen, um die Maschinenschnittstelle an die bestehende Fabrikautomation und Werkzeugausstattung anzupassen:
Benutzerdefinierte Schraubenkonfigurationen:Spezielle Mischelemente, Barriereschnecken und belüftete Fässer für bestimmte Additive oder Masterbatches.
Anpassungen des Plattenmusters:Nicht-standardisierte EUROMAP/SPI-Lochmuster, kundenspezifische Zentrierringdurchmesser und erweiterte Tageslichtabstände für Etagenformen.
Farbabstimmung und Branding:Kundenspezifische Lackierungen, Kundenbeschriftung und spezifische Konfigurationen von Schutztüren.
Schlüsselfertige Verpackungszellen:Vollständige Integration einschließlich Formenbau, Hochgeschwindigkeits-Seiteneintrittsroboter, Formkühler, Harztrockner und nachgeschalteten optischen Inspektionssystemen.
Was Käufer für ein Angebot angeben sollten
Um einen detaillierten technischen Vorschlag und ein kommerzielles Angebot zu erhalten, geben Sie bitte die folgenden Projektdetails an:
Teilespezifikationen:3D-CAD-Dateien (.STEP / .IGES) oder physische Zeichnungen mit Abmessungen, Wandstärke und Teilegewicht.
Harztyp:Spezifische Polymerqualität, MFR/MFI-Datenblatt und etwaige Füllstoffanteile (z. B. Talk, Glasfaser).
Formdetails:Anzahl der Kavitäten, Formabmessungen (L x B x H), Gesamtgewicht der Form und Kanaltyp (Kaltkanal- oder Heißkanalsystem).
Zielzykluszeit und -volumen:Erforderliche Leistung pro Stunde/Tag und angestrebte Zykluszeit.
Zusätzliche Anforderungen:Bedarf an Roboterautomatisierung, Luftblasventilen, Kernzügen oder Reinraumkonformität.
FAQ
F: Was ist der Hauptunterschied zwischen einer Standard-Hydraulikmaschine und einer Hochgeschwindigkeitsmaschine?
A: Hochgeschwindigkeitsmaschinen nutzen beim Einspritzen bewegliche Teile mit geringerer Trägheit, Speicherunterstützung, eine größere Pumpen-/Servokapazität, schnell reagierende Proportionalventile und starre Plattenstrukturen, um Einspritzgeschwindigkeiten von bis zu 800 mm/s im Vergleich zu 100 - 150 mm/s bei Standardmaschinen zu erreichen.
F: Wie verarbeitet die Maschine dünnwandige-Teile, ohne Grate zu erzeugen?
A: Flash wird über hochempfindliche Servoventile gesteuert, die innerhalb von 1 Millisekunde von Geschwindigkeitssteuerung auf Druckhaltung umschalten, kombiniert mit Zero{2}Flex-Boxplatten, die die Formflächen unter Schließdruck parallel halten.
F: Kann diese Maschine in In-Mold-Labeling-Systeme (IML) integriert werden?
A: Ja. Der Controller verfügt über standardmäßige Euromap 67-/Euromap 73-Schnittstellen und eine Signal-I/O-Zuordnung, die für die Synchronisierung von Hochgeschwindigkeits-IML-Robotern mit seitlichem Eingang innerhalb von Zyklusfenstern von weniger als 3 Sekunden erforderlich ist.
F: Welche Wartung ist für den Hochgeschwindigkeits-Kippmechanismus erforderlich?
A: Die Spanneinheit verfügt über ein automatisches Zentralschmiersystem mit Drucküberwachungssensoren. Solange die empfohlenen Fettmengen eingehalten werden und die Ölfilter alle 4.000 Betriebsstunden ausgetauscht werden, ist der Verschleiß an gehärteten Stahlstiften und -buchsen minimal.
F: Welche Stromversorgungsparameter sind erforderlich?
A: Standardkonfigurationen unterstützen 380 V - 415V, dreiphasig, 50 Hz/60 Hz. Kundenspezifische Transformatorkonfigurationen für 200-V-, 220-V- oder 460-V-Industrienetze sind auf Anfrage erhältlich.
Beliebte label: Hochgeschwindigkeits-Spritzgießmaschine für Hochzyklusproduktion, China Hochgeschwindigkeits-Spritzgussmaschine für Hochzyklusproduktion Hersteller, Zulieferer, Fabrik